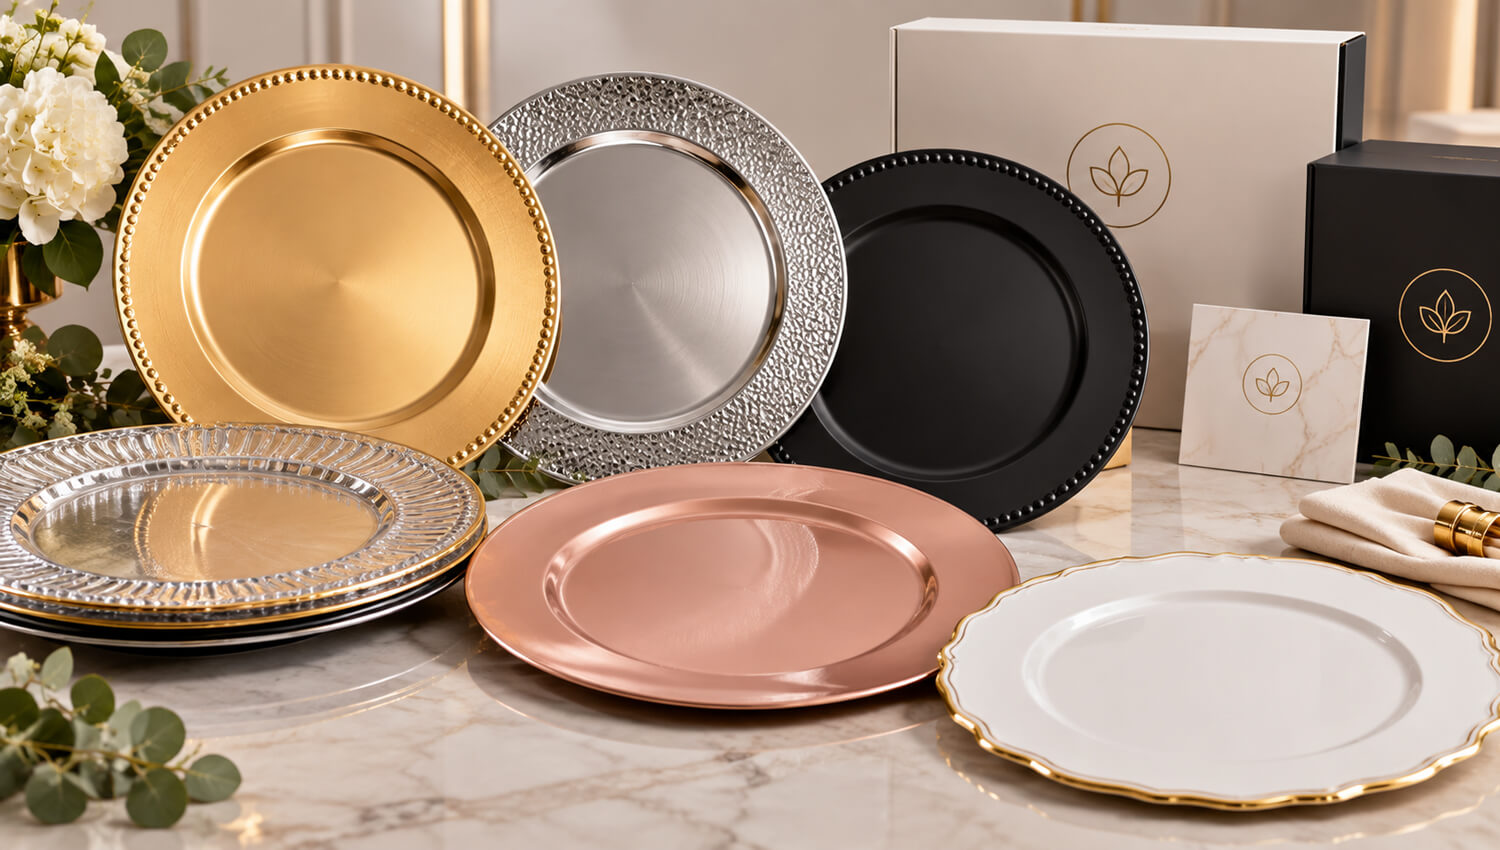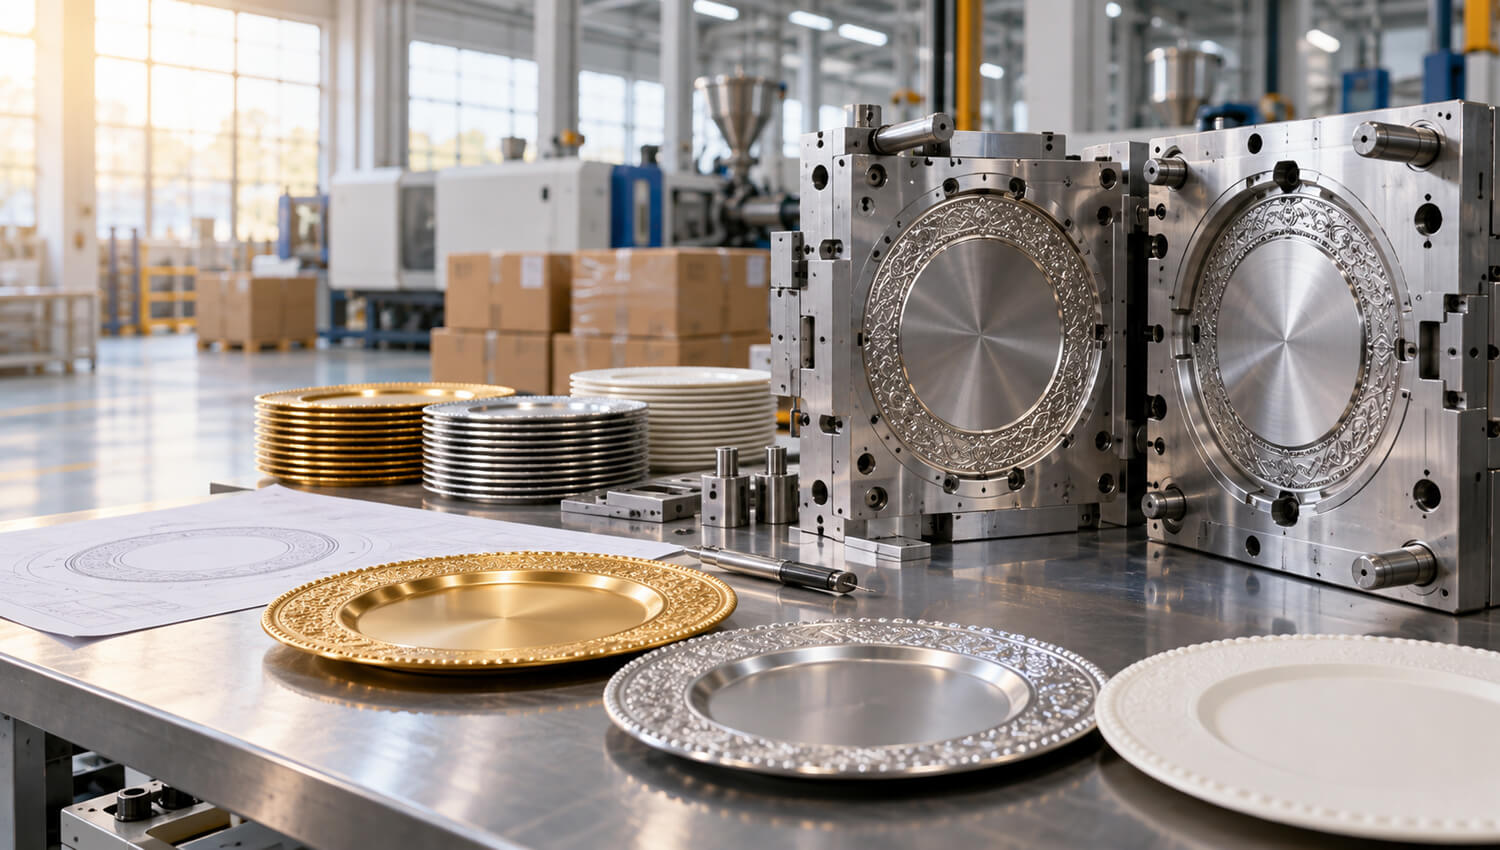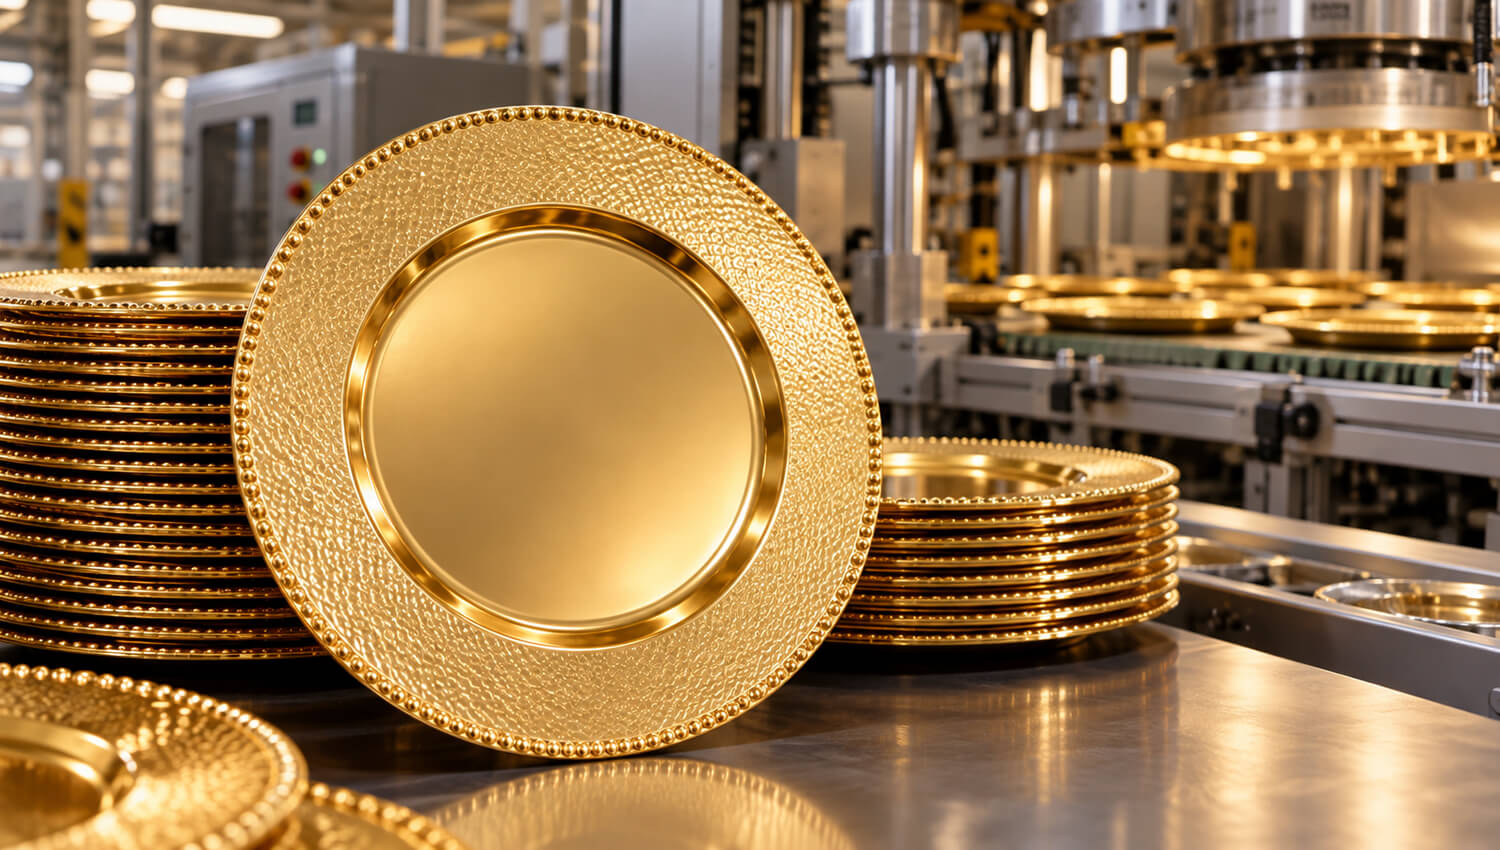
Platos de plástico dorados Normalmente se fabrican mediante moldeo por inyección de resina plástica en un molde con forma de placa, preparando la superficie moldeada, aplicando un acabado metálico dorado, curando o protegiendo dicho acabado, inspeccionando el producto y embalándolo para su envío. El proceso exacto varía en función de la resina, el efecto superficial, los requisitos de durabilidad y de si el plato está destinado únicamente a un uso decorativo o a aplicaciones en contacto con alimentos.
Sin embargo, para un importador, el proceso es más importante de lo que podría parecer a primera vista. Dos platos de presentación pueden parecer casi idénticos en una foto de la sala de exposición, pero su rendimiento puede variar considerablemente tras el transporte, la manipulación repetida, el apilado, la limpieza o incluso su uso en eventos.
Esa diferencia suele deberse al control de los materiales, la calidad del molde, la estabilidad del moldeo, la preparación de la superficie, la tecnología de recubrimiento y las normas de inspección.
Como fabricantes, consideramos que un plato decorativo es un sistema de producción completo y no simplemente un plato de plástico pintado de dorado. La resina, el molde, la textura, el recubrimiento, el embalaje y el mercado al que va destinado deben funcionar en conjunto. Comprender estas etapas de fabricación te ayuda a comparar proveedores con mayor precisión y a evitar comprar basándote únicamente en la apariencia o el precio unitario.
Platos de plástico dorados: lo que deben saber los compradores B2B
Un plato de presentación dorado suele ser un plato decorativo que se coloca debajo del plato llano. Los hoteles, las empresas de organización de bodas, los restaurantes, las empresas de catering, las empresas de alquiler de material para eventos, los distribuidores y las tiendas de artículos para el hogar utilizan los platos de presentación para mejorar la presentación de la mesa.
Desde el punto de vista de la fabricación, la palabra oro No se refiere a un único método de producción. Se refiere a una apariencia.
Un fabricante puede conseguir ese aspecto utilizando:
- Recubrimiento metálico en aerosol
- Metalización al vacío
- Laca de colores
- Procesos de transferencia decorativa
- Varias capas de recubrimiento
- Acabado de efecto antiguo
- Acabados superficiales cepillados o texturizados
Esa distinción es importante para ti como comprador.
Una superficie metálica con aspecto de espejo puede requerir un proceso de fabricación diferente al de una bandeja de oro mate suave. Un plato antiguo con mucha textura puede disimular más fácilmente las pequeñas marcas de moldeado, mientras que un plato liso y reflectante puede revelar incluso los defectos más pequeños.
El sustrato plástico también es importante. En función del diseño del producto, el posicionamiento de precio, los requisitos mecánicos, los equipos de fabricación y el uso previsto, las fábricas pueden plantearse utilizar materiales como el poliestireno, el polipropileno, el ABS u otros compuestos de moldeo adecuados.
Nunca se debe elegir un material únicamente porque sea barato.
Por ejemplo, una resina debe fluir correctamente a través del molde, reproducir los detalles decorativos, desmoldarse de forma fiable, mantener una superficie razonablemente plana tras el enfriamiento y proporcionar una base adecuada para el proceso de acabado seleccionado.
Por lo tanto, para los compradores B2B, recomendamos definir el producto antes de limitarse a preguntar: “¿Cuál es su precio?”.”
Una especificación útil incluye:
| Requisitos del comprador | Ejemplo |
|---|---|
| Diámetro | 330 mm |
| Estilo de llanta | Borde decorativo con cuentas |
| Material base | Especificado según una muestra homologada |
| Finalizar | Dorado metalizado brillante |
| Acabado trasero | Dorado / negro / plástico natural |
| Uso previsto | Plato decorativo |
| Embalaje | 12 unidades por caja interior |
| Imagen de marca | Marca propia |
| Nivel de inspección | Acordado antes de la producción |
| Mercado objetivo | EE. UU. / UE / otros |
Una vez aclarados estos detalles, resulta mucho más fácil comparar los presupuestos de los distintos fabricantes.
¿Cómo se fabrican los platos de plástico dorados?
En un flujo de trabajo típico de fábrica, el producto pasa por siete etapas generales:
Preparación de la resina → moldeado → recorte e inspección → preparación de la superficie → acabado en oro → control de calidad final → embalaje.
Sobre el papel parece sencillo, sí. Pero en la producción, cada fase influye en la siguiente.
La primera fase es la preparación del material. La resina debe identificarse, almacenarse correctamente y prepararse de acuerdo con las necesidades del polímero y del proceso de moldeo.
A continuación viene el moldeo por inyección. El plástico se calienta hasta que se vuelve fluido, se inyecta a presión en un molde de acero, se mantiene allí mientras se llena y se compacta la cavidad, se enfría y, finalmente, se expulsa como una pieza acabada con forma de placa.
La placa moldeada no está necesariamente lista para el recubrimiento de oro de inmediato.
Los operarios pueden inspeccionar el borde, la zona de la compuerta, la parte posterior, la superficie, las dimensiones y la planitud. Dependiendo del sistema de acabado, la superficie puede limpiarse o someterse a un tratamiento previo. El polvo, las huellas dactilares, los residuos del desmoldeante, el aceite y la contaminación superficial pueden provocar defectos en el recubrimiento.
El efecto dorado se aplica únicamente una vez que el sustrato cumple los requisitos de acabado.
Una fábrica puede utilizar pintura metálica para conseguir un aspecto decorativo económico, o bien recurrir a un proceso basado en la metalización cuando se requiera un efecto reflectante más intenso. Algunos diseños también reciben recubrimientos tintados o protectores adicionales.
Una vez finalizado el curado, los inspectores comprueban la superficie bajo una iluminación controlada. Buscan problemas como:
- Partículas de polvo
- Diferencias de color
- Capa fina
- Exceso de pulverización
- Arañazos
- Agujeros de alfiler
- Cobertura deficiente en los bordes
- Exfoliación
- Manchas
- Marcas de flujo
- Defectos visibles en el moldeado
A continuación, los cargadores homologados se apilan con la protección adecuada y se embalan en cajas para venta al por menor o a granel.
Por eso, un pedido al por mayor fiable no debe juzgarse únicamente a partir de una sola muestra perfecta. El verdadero reto de la fabricación consiste en producir miles de piezas que mantengan un nivel de uniformidad razonable con respecto a ese estándar aprobado.
Materias primas para placas de cargadores moldeadas por inyección
La elección del material es una de las primeras decisiones técnicas que hay que tomar a la hora de diseñar un plato de presentación.
El poliestireno, conocido comúnmente como PS, puede resultar interesante para la fabricación de productos moldeados decorativos, ya que permite obtener artículos relativamente rígidos con una buena definición superficial. Se pueden elegir otros polímeros cuando se requiera una mayor resistencia al impacto, un grado de flexibilidad diferente, un mejor comportamiento químico, una mayor compatibilidad con los acabados u otras propiedades.
No existe un “plástico adecuado” universal para todos los cargadores.
Las especificaciones deben ajustarse al producto real.
Resina virgen frente a contenido reciclado
Los productos decorativos en los que el precio es un factor determinante pueden utilizar, en ocasiones, materiales reciclados o mezclas de materiales. Esto puede reducir el coste de las materias primas, pero los compradores deben ser conscientes de las posibles consecuencias.
Las materias primas recicladas no controladas pueden contribuir a:
- Variación de color en el material base
- Olor
- Manchas negras o suciedad
- Comportamiento de contracción diferente
- Menor consistencia mecánica
- Moldeado inestable
- Defectos superficiales
- Mayor variación entre lotes
Eso no significa que el material reciclado sea automáticamente inadecuado. Significa que es necesario definir la procedencia, el porcentaje, la aplicación y los controles del proceso.
En el caso de los productos de exportación de alta gama, la uniformidad suele ser más importante que ahorrarse unos céntimos en la resina.
La elección del material debe ajustarse al uso previsto
Otra distinción importante es si el plato es meramente decorativo o si se comercializa para el contacto directo con los alimentos.
Esas afirmaciones no son intercambiables.
En el caso de los productos destinados a entrar en contacto con alimentos, los compradores y los fabricantes deben tener en cuenta la composición del producto acabado, así como la normativa aplicable al mercado de destino y las condiciones de uso previstas. La FDA de EE. UU. explica que los materiales destinados a entrar en contacto con alimentos deben evaluarse en función de su uso previsto y de su situación normativa. Administración de Alimentos y Medicamentos de EE. UU.
Las directrices de la FDA también abordan específicamente los polímeros, incluidos el poliestireno y las poliolefinas, al tratar las pruebas de sustancias en contacto con los alimentos y las consideraciones relativas a la migración. Administración de Alimentos y Medicamentos de EE. UU.
Los compradores que operan en el mercado estadounidense pueden consultar aquí la información de la FDA sobre el contacto con alimentos: Directrices de la FDA sobre sustancias en contacto con alimentos
En el caso de los platos decorativos comunes, la forma más segura de adquirirlos sigue siendo sencilla: definir claramente el uso previsto y no hacer afirmaciones sin fundamento sobre el contacto con los alimentos.
Diseño de productos, utillaje y desarrollo de moldes de inyección
Antes de que comience la producción en serie, el producto debe existir como un diseño que se pueda fabricar.
En el caso de un producto estándar, un importador puede limitarse a seleccionar un molde de fábrica ya existente. Sin embargo, en el desarrollo de productos OEM, el proceso suele comenzar con un plano, una muestra de referencia, un modelo 3D, material gráfico o un concepto de diseño.
A continuación, el fabricante transforma ese diseño en los requisitos de utillaje.
Qué revisan los ingenieros antes de fabricar un molde
Entre los puntos importantes se incluyen:
- Diámetro exterior
- Altura de la placa
- Ancho de la llanta
- Espesor de la pared
- Motivos decorativos
- Perfil del borde
- Estructura de la parte trasera
- Espacio libre para apilar
- Posición de la compuerta
- Puntos de expulsión
- Ángulos de tiro
- Margen de contracción
- Acabado superficial previsto
El borde decorativo merece una atención especial.
Las muescas profundas, los motivos florales en relieve, las texturas geométricas, los bordes irregulares y los canales estrechos pueden quedar muy bien en una representación, pero también alteran el flujo de la resina y aumentan la complejidad del moldeado.
Por lo tanto, un buen diseño logra un equilibrio entre la estética y la facilidad de fabricación.
La calidad del molde influye en algo más que en la forma
Un utillaje deficiente puede provocar rebabas, líneas de separación visibles, superficies irregulares, variaciones dimensionales, dificultades en la expulsión o tiempos de ciclo inestables.
En el caso de los acabados altamente reflectantes, la calidad de la superficie del molde cobra aún más importancia, ya que el recubrimiento metálico puede resaltar los defectos en lugar de ocultarlos.
A la hora de desarrollar un molde propio, recomendamos dar el visto bueno a muestras físicas en lugar de limitarse a aprobar únicamente los archivos CAD.
Comprueba la muestra sobre una mesa real. Apila varias piezas. Coloca un plato llano encima. Obsérvala a la luz del día y bajo la iluminación interior. Mide el diámetro exterior y comprueba si se balancea sobre una superficie plana.
Ese sencillo ejercicio suele poner de manifiesto problemas que un dibujo no revela.
En el caso de los programas OEM B2B, la muestra aprobada debe convertirse en la referencia física para la producción. Conservar una muestra maestra aprobada en las instalaciones del comprador y otra precintada en la fábrica puede reducir considerablemente los desacuerdos en los pedidos posteriores.
Moldeo por inyección y proceso de conformado de placas de plástico
Una vez que el molde y las especificaciones de la resina están listos, la producción pasa a la fase de moldeo por inyección.
Los gránulos de plástico entran en la máquina de moldeo, donde se calientan y son impulsados hacia delante por un tornillo sinfín giratorio. A continuación, el polímero fundido se inyecta en el molde cerrado en condiciones controladas.
Tras el llenado, la máquina aplica una presión de mantenimiento mientras el material comienza a enfriarse.
A continuación viene un paso sorprendentemente importante: esperar.
Si la pieza se expulsa demasiado pronto, puede deformarse. Si los parámetros de moldeo no están bien equilibrados, la pieza puede presentar marcas de hundimiento, líneas de flujo, tensiones, llenado incompleto, rebabas excesivas o deformaciones.
Variables importantes del proceso
Los operadores suelen gestionar variables como:
| Variable de proceso | Por qué es importante |
|---|---|
| Temperatura de fusión | Influye en el flujo de la resina y en el comportamiento del material |
| Temperatura del molde | Afecta a la reproducción de la superficie y a la refrigeración |
| Velocidad de inyección | Factores que influyen en el patrón de llenado |
| Presión de inyección | Ayuda a rellenar toda la cavidad |
| Presión de mantenimiento | Ayuda a compensar la contracción |
| Tiempo de enfriamiento | Las influencias determinan la estabilidad |
| Tiempo de ciclo | Afecta a la productividad y a la uniformidad |
| Momento de expulsión | Ayuda a evitar la deformación |
Un plato de presentación plantea un reto interesante en cuanto al moldeado, ya que es relativamente ancho en comparación con su grosor.
Esa geometría puede hacer que la planitud cobre especial importancia.
Una placa que parece estar en buen estado inmediatamente después del moldeo puede deformarse al enfriarse si no se controlan adecuadamente la estructura, el material, las condiciones de procesamiento o el método de apilado.
Por lo tanto, los fabricantes no deberían evaluar el moldeo únicamente en la puerta de la máquina.
Las piezas también deben revisarse una vez que se hayan enfriado.
Otro aspecto de la fabricación que los compradores rara vez tienen en cuenta es la presión al apilar. Los componentes recién moldeados deben manipularse adecuadamente. Un apilado descuidado puede provocar arañazos o deformaciones antes incluso de que se aplique el acabado dorado.
En el caso de los pedidos de exportación, es más importante que el procesamiento sea estable que lograr un ciclo inusualmente rápido.
Ahorrar unos segundos en la máquina de moldeo no sirve de nada si ese ahorro se traduce posteriormente en un mayor número de rechazos en el acabado. En la práctica, el coste real de fabricación más bajo suele conseguirse controlando todo el proceso, en lugar de maximizando la velocidad de una sola fase de la producción.
Cómo conseguir un acabado dorado: pintura, metalización al vacío y recubrimientos decorativos
Aquí es donde tiene lugar la transformación visual.
Un sustrato moldeado liso puede transformarse en tonos de oro brillante, oro champán, oro antiguo, similares al oro rosa, acabados metálicos cepillados o efectos mates más suaves, dependiendo del sistema de recubrimiento.
No todos los platos de oro se fabrican con la misma tecnología.
Recubrimiento metálico en aerosol
La pintura metalizada es una técnica decorativa muy habitual.
El recubrimiento contiene pigmentos que crean un aspecto metálico. El aspecto final puede modificarse mediante la selección de pigmentos, la técnica de pulverización, la capa base, la textura y la capa de acabado.
Este método puede resultar especialmente eficaz para:
- Oro mate
- Oro antiguo
- Oro texturizado
- Acabados con aspecto cepillado
- Tonos dorados personalizados
La correspondencia de colores debe confirmarse con muestras físicas.
Las pantallas de ordenador no son fiables para mostrar colores metálicos, ya que la iluminación, el ángulo de visión, los ajustes de la cámara y la calibración del monitor modifican drásticamente el aspecto del dorado.
Metalización al vacío
Para conseguir un efecto reflectante más brillante, se puede considerar la metalización al vacío.
En términos generales, se deposita una fina capa metálica sobre una superficie plástica preparada en el interior de un equipo especializado. Posteriormente, se pueden aplicar recubrimientos adicionales para modificar el aspecto y proteger la capa decorativa.
El resultado puede parecerse mucho más al metal pulido que la pintura pigmentada habitual.
Sin embargo, una mayor reflectividad también hace que las imperfecciones se vean con mayor facilidad.
La preparación de la superficie cobra una importancia fundamental.
Comparación de los efectos más comunes del oro
| Tipo de acabado | Aspecto | Complejidad relativa del proceso | Prioridades habituales de los compradores |
|---|---|---|---|
| Spray metálico | Metálico decorativo | Medio | Flexibilidad en cuanto a costes y colores |
| Oro mate | Suave, con poco reflejo | Medio | Diseño contemporáneo |
| Dorado brillante | Brillo intenso | Medio-alto | Eventos y servicios de hostelería |
| Oro estilo espejo | Altamente reflectante | Alto | Presentación de alta calidad |
| Oro antiguo | Envejecido, dimensional | Medio-alto | Colecciones vintage |
| Oro cepillado | Textura direccional | Medio-alto | Diseño moderno y de alta gama |
La lección clave para los importadores es sencilla: especificar el efecto dorado, y no solo la palabra “oro”.”
Preparación de superficies y control de la adherencia de los recubrimientos
Un acabado perfecto comienza antes de aplicar la capa de oro.
Este es uno de los aspectos del proceso de fabricación que puede marcar la diferencia entre un producto estable y una placa que tiene buen aspecto en el momento de la entrega, pero que posteriormente presenta problemas de recubrimiento.
Las superficies plásticas pueden presentar contaminación procedente de la manipulación, los entornos de producción, el polvo, los aceites u otros residuos del proceso. Dependiendo de la resina y del sistema de recubrimiento, es posible que el fabricante necesite realizar una limpieza, un pretratamiento, aplicar una imprimación u otro proceso que favorezca la adhesión antes de aplicar la capa decorativa.
Por qué es importante la preparación
Imagina que estás pintando una pared llena de polvo.
Puede que la pintura en sí esté en perfectas condiciones, pero el resultado no es el esperado porque la superficie subyacente no se preparó adecuadamente.
La decoración con plástico sigue el mismo principio.
Entre los problemas habituales relacionados con los recubrimientos se incluyen:
- Exfoliación
- Adhesión débil
- Ojos de pez
- Agujeros de alfiler
- Brillo irregular
- Partículas gruesas
- Bordes sin rematar
- Muestras de color
- Inclusiones de polvo
- Cobertura insuficiente en el interior de los patrones
Por lo tanto, un proveedor debería controlar algo más que la formulación de la pintura.
El entorno de producción, las estanterías, el equipo de pulverización, las condiciones de secado, los métodos de manipulación y la iluminación para la inspección también son importantes.
Curado y manipulación
Una vez aplicados, los recubrimientos necesitan tiempo suficiente y las condiciones adecuadas para desarrollar las propiedades previstas.
El método exacto depende de la composición química del recubrimiento.
Los operarios también deben evitar tocar las zonas visibles antes de que el acabado esté listo. Incluso un recubrimiento excelente puede resultar dañado si no se maneja correctamente durante el traslado entre las distintas fases de producción.
En la práctica industrial, recomendamos evaluar la calidad del acabado una vez finalizado el ciclo completo de acabado, en lugar de hacerlo inmediatamente después de la pulverización.
Lo que importa es el aspecto que presenta tras el secado o el curado.
En el caso de los pedidos personalizados, el comprador y la fábrica deben acordar un margen de variación de color aceptado. Los colores metalizados varían de forma natural según la iluminación y el ángulo de visión, por lo que las expectativas poco realistas de que no haya variación alguna dan lugar a disputas innecesarias.
Una muestra de referencia controlada, una iluminación normalizada y unos criterios de aceptación consensuados permiten crear un sistema de control de calidad mucho más sólido.
Al principio, esto puede parecer un trabajo extra. En realidad, suele suponer un ahorro de tiempo una vez que comienza la producción en serie.
Control de calidad de los platos de plástico dorados
El control de calidad debería realizarse a lo largo de todo el proceso de producción, en lugar de dejarlo para la caja final.
Un sistema de control de calidad sólido suele comenzar con la verificación de los materiales y de la primera pieza, continúa a lo largo de los procesos de moldeo y acabado, y finaliza con la inspección del embalaje.
Inspección de moldes
Los inspectores pueden evaluar:
- Diámetro
- Altura
- Peso, cuando se especifique
- Forma de la llanta
- Planicidad
- Flash
- Tiros cortos
- Marcas de hundimiento
- Grietas
- Condición de la compuerta
- Marcas superficiales
- Rendimiento en apilamiento
Las medidas deben basarse en tolerancias acordadas, en lugar de en descripciones subjetivas como “más o menos igual”.”
Inspección final
Las superficies doradas deben someterse a una inspección visual bajo una iluminación adecuada.
Los inspectores suelen buscar arañazos, suciedad, irregularidades en el recubrimiento, material base al descubierto, manchas, variaciones de color, brillo desigual y daños en los bordes decorativos.
Un proveedor con experiencia también puede realizar pruebas de adherencia o de durabilidad adecuadas al sistema de recubrimiento especificado.
No obstante, los compradores deberían evitar solicitar pruebas aleatorias sin un método previamente acordado.
Defina la prueba, el equipo, los criterios de aceptación, el periodo de acondicionamiento y el método de muestreo antes de iniciar la producción.
Inspección de envases
El embalaje forma parte de la calidad del producto.
Las superficies metálicas pueden rayarse cuando las placas rozan entre sí durante el transporte marítimo. Por ello, una fábrica puede utilizar láminas protectoras, bolsas, papel de seda, espuma, separadores, cajas de cartón interiores u otras soluciones, en función del producto.
La configuración adecuada depende de la sensibilidad del acabado y del coste.
Antes del envío, una orden de exportación puede evaluarse mediante:
- Verificación de la cantidad
- Inspección aleatoria de cajas de cartón
- Inspección visual
- Verificación de dimensiones
- Inspección de códigos de barras
- Comprobación del embalaje
- Verificación de las marcas de envío
- Análisis de la resistencia del cartón
- Pruebas de caída, cuando así se especifique
En el caso de pedidos grandes, un plan de muestreo acordado es mucho mejor que una instrucción imprecisa del tipo “compruébalo con cuidado”.”
En su orden de compra debe especificarse qué se entiende por defecto crítico, grave y leve, en los casos en que dichas clasificaciones sean pertinentes.
Unas normas claras protegen tanto al comprador como a la fábrica.
Opciones de acabado dorado y compensaciones en la fabricación
A la hora de elegir un acabado, los compradores B2B suelen tener que sopesar el aspecto, el precio objetivo, las expectativas de durabilidad, la complejidad de fabricación y el posicionamiento en el mercado.
No hay un acabado que destaque en todas las categorías.
Un distribuidor que comercialice artículos para bodas orientados a la relación calidad-precio podría dar prioridad a los colores metalizados económicos y a una producción por lotes estable. Una marca del sector hotelero que desarrolle una colección de alta gama podría dar más importancia a la profundidad del brillo y a la uniformidad de la superficie.
A una empresa de alquiler de material para eventos le puede preocupar mucho el manejo repetido.
Esos clientes están adquiriendo perfiles de rendimiento distintos, aunque los tres soliciten “platos de presentación dorados”.”
Tabla de selección de acabados
| Objetivo del comprador | Dirección adecuada | Cuestión clave que hay que confirmar |
|---|---|---|
| Precio al por mayor competitivo | Recubrimiento metálico | Uniformidad del color |
| Aspecto lujoso y suave | Acabado mate/champán | Norma de color aprobada |
| Fuerte reflejo metálico | Efecto metalizado | Control de defectos superficiales |
| Colección vintage | Efecto antiguo | Coherencia de los patrones |
| Línea moderna de gama alta | Efecto cepillado | Dirección de la textura |
| Colección de marca propia | Desarrollo de colores personalizados | Aprobación de la muestra |
Una estrategia de compra útil consiste en solicitar dos muestras: una muestra visual de referencia y una muestra representativa de la producción.
El objetivo visual define lo que quieres.
La muestra de producción confirma lo que el método de fabricación propuesto es capaz de ofrecer de forma repetida.
No elijas automáticamente el acabado más brillante.
Una superficie espejada puede aportar un efecto espectacular a una fotografía, pero las superficies muy reflectantes también revelan con mayor facilidad el polvo, los arañazos, las huellas dactilares y las pequeñas imperfecciones del sustrato.
En algunas gamas de productos, un acabado metálico con una textura ligera resulta más versátil desde el punto de vista comercial.
También deberías evaluar el producto junto con su embalaje.
Introduce seis o doce unidades en la caja de venta al por menor prevista, simula una manipulación normal, desembálalas e inspecciona las zonas de contacto.
Este sencillo ejercicio proporciona a los compradores mucha más información útil que examinar una sola placa expuesta con esmero sobre una mesa de la sala de exposición.
Las decisiones relativas a la fabricación deben basarse, en última instancia, en el entorno de uso real del cliente.
Contacto con alimentos, uso decorativo y requisitos de cumplimiento para los compradores
Este es un ámbito en el que las descripciones de los productos deben ser precisas.
El plato de base se suele colocar debajo de otro plato a modo de elemento decorativo. En esta disposición, normalmente no se coloca la comida directamente sobre el plato de base.
Sin embargo, comercializar un producto como apto para el contacto directo con los alimentos plantea otra cuestión en materia de cumplimiento normativo.
La FDA de EE. UU. explica que las sustancias destinadas a aplicaciones en contacto con alimentos deben contar con una base normativa adecuada para las condiciones de uso previstas. Administración de Alimentos y Medicamentos de EE. UU.
Esto significa que los compradores no deben dar por sentado que un plato decorativo cumple automáticamente los requisitos para el contacto directo e ilimitado con los alimentos simplemente porque tenga el aspecto de una pieza de vajilla.
Del mismo modo, una declaración relativa a la resina por sí sola puede no bastar para demostrar la conformidad del artículo decorado en su totalidad.
Un producto terminado puede incluir:
- Polímero base
- Colorantes
- Aditivos
- Introducción
- Capa decorativa metálica
- Pintura
- Laca
- Recubrimiento protector
Es necesario tener en cuenta el contexto completo del uso previsto.
Preguntas que deben plantearse los importadores
Antes de hacer el pedido, aclara lo siguiente:
- ¿El cargador es solo decorativo?
- ¿Está previsto el contacto directo con los alimentos?
- ¿A qué país de destino se enviará el producto?
- ¿Qué documentación se requiere?
- ¿Es necesario realizar una evaluación adicional del revestimiento decorativo?
- ¿Qué condiciones de temperatura se prevén?
- ¿Está previsto su uso repetido?
- ¿Se va a lavar el producto?
- ¿Qué información debe figurar en el etiquetado o qué advertencias son obligatorias?
Esto no significa que todos los platos decorativos requieran el mismo programa de laboratorio.
Significa que las afirmaciones deben ir acompañadas de pruebas.
El mismo principio se aplica en otros mercados. Los compradores deben identificar la normativa aplicable a su país de destino y al uso previsto, en lugar de solicitar a la fábrica un certificado genérico que quizá no se ajuste al producto concreto.
Para los fabricantes e importadores, una redacción precisa resulta más segura y profesional que afirmaciones generales como “100% apto para uso alimentario”, sin definir las condiciones en las que se basa dicha afirmación.
Fabricación OEM y de marca blanca para importadores
El desarrollo OEM ofrece a los importadores un control mucho mayor sobre cómo se integra una placa de cargador en su marca.
La personalización puede empezar con algo sencillo, como elegir un tono dorado diferente, o llegar hasta el grabado personalizado y el embalaje con la marca.
Entre las solicitudes habituales de los fabricantes de equipos originales se incluyen:
- Diámetro a medida
- Diseño personalizado de llantas
- Nuevo motivo decorativo
- Tono dorado personalizado
- Ajuste de mate o brillo
- Diseño de logotipos
- Marcas blancas
- Etiquetas adhesivas con códigos de barras
- Cajas de color impresas
- Marcas del embalaje principal
- Conjuntos para tiendas
- Embalajes para el comercio electrónico
Empieza con una solicitud de presupuesto técnico
Una buena solicitud de presupuesto ayuda a la fábrica a elaborar un presupuesto preciso.
En lugar de escribir:
“Por favor, facilíteme un presupuesto para un plato de presentación dorado”.”
Envía información como, por ejemplo:
Producto: Plato decorativo de plástico
Diámetro: 330 mm
Final: Dorado brillante y cálido
Referencia: Muestra/foto adjunta
Cantidad: 10 000 / 30 000 / 50 000 unidades
Logotipo: Marca propia
Embalaje: 12 unidades por caja interior
Mercado: Estados Unidos
Uso previsto: Plato decorativo
Inspección: Se requiere una inspección previa al envío
Envío previsto: Mes/año
Esto proporciona al proveedor algo concreto que diseñar y presupuestar.
Por qué es importante la aprobación de las muestras
Nunca consideres una muestra de color digital como la aprobación definitiva de un acabado metálico.
Pide una muestra física.
Una vez aprobado, anótalo:
- Versión de prueba
- Referencia de colores
- Tipo de acabado
- Material
- Embalaje
- Fecha de aprobación
En el caso de los programas importantes, firma o estampa el sello en la muestra aprobada.
Esto facilita los pedidos posteriores, ya que ambas partes disponen de una referencia.
Los proyectos OEM resultan especialmente eficientes cuando los compradores separan características imprescindibles de preferencias. El diámetro, el material, la ubicación del logotipo y los requisitos de conformidad pueden ser fijos. Es posible que haya más flexibilidad en cuanto a un pequeño ajuste del tono o al diseño de la caja de cartón.
Esto permite a tu fabricante proponer alternativas que optimicen la producción sin alterar la identidad comercial del producto.
Coste, cantidad mínima de pedido, plazo de entrega y factores de compra
El coste de un envase no viene determinado únicamente por el peso del plástico.
El material puede ser solo una parte del presupuesto, pero el moldeado, el acabado, la mano de obra, la tasa de rechazo, el embalaje, las herramientas, la inspección, la cantidad de producción y la personalización influyen en el precio final.
¿Qué factores suelen influir en el coste unitario?
Especificaciones del material: Unas necesidades de material más elevadas o sometidas a un control más estricto pueden influir en el coste.
Complejidad del acabado: Los acabados decorativos multicapa suelen requerir más procesos que un color básico.
Requisitos de superficie: Unas especificaciones estéticas extremadamente estrictas pueden aumentar las tasas de inspección y de rechazo.
Volumen de pedidos: Las series de producción más grandes y estables suelen repartir los costes de puesta a punto entre un mayor número de unidades.
Embalaje: Las cajas de venta al por menor, los protectores, las etiquetas, los separadores y las cajas de cartón para exportación suponen un coste adicional en materiales y mano de obra.
Herramientas a medida: Un diseño exclusivo puede requerir un molde nuevo.
Pruebas: Las pruebas de cumplimiento normativo o de rendimiento específicas de cada mercado aumentan el coste del proyecto.
Por qué varía la cantidad mínima de pedido (MOQ)
El MOQ suele estar determinado por factores económicos, más que por una política arbitraria de la fábrica.
Una línea de acabado puede requerir la puesta a punto, la preparación de los colores, la limpieza de los equipos, un espacio de secado, accesorios, la preparación del embalaje y la planificación de la producción antes de que se termine la primera pieza apta para la venta.
Por lo tanto, fabricar 200 unidades puede suponer un coste por unidad desproporcionadamente mayor que fabricar varios miles.
No compares los presupuestos basándote únicamente en el precio unitario
Supongamos que el proveedor A ofrece un precio de $0,08 menos por placa.
Eso tiene buena pinta.
Ahora bien, supongamos que la tasa de rechazo por defectos superficiales es mayor, que las cajas de cartón ofrecen menos protección, que el color varía de un lote a otro y que se hacen necesarios envíos de sustitución.
Ese $0.08 se agota enseguida.
Para el abastecimiento B2B, recomendamos comparar coste del producto apto para la venta instead.
Pregunta:
- Is tooling included?
- Is packaging included?
- Which finish is quoted?
- What material is assumed?
- Which quality standard applies?
- Are testing fees included?
- How are defective goods handled?
- What is the production lead time after approval?
Once those variables are aligned, supplier comparison becomes much more meaningful.
How to Audit a Gold Charger Plate Manufacturer
You don’t necessarily need a huge audit team to learn whether a supplier understands the product.
Ask the right questions.
Start with production capability.
Does the supplier control injection molding, or is all molding outsourced? Where is the decorative coating performed? Who controls final inspection? How does the factory trace batches and approved samples?
Outsourcing isn’t automatically bad.
The real question is whether the manufacturer controls the outsourced process effectively.
Useful Supplier Audit Checklist
Look for evidence of:
- Defined incoming-material specifications
- Mold-maintenance procedures
- First-piece approval
- Process inspection
- Controlled finishing samples
- Production batch identification
- Final inspection records
- Defect classification
- Packaging instructions
- Approved artwork control
- Nonconforming-product handling
- Repeat-order sample management
Then test communication.
Send the factory a specification with several technical points and study the reply.
A capable supplier should identify unclear requirements rather than blindly say “yes” to everything.
For example, if you ask simultaneously for an extremely low price, mirror finish, zero scratches, food-contact approval, very small MOQ, custom packaging, and immediate production, a responsible manufacturer should explain the trade-offs.
That’s a positive sign.
Request Production-Relevant Samples
Don’t rely exclusively on showroom samples.
Ask whether the sample represents the same:
- Resin
- Mold
- Finalizar
- Color
- Packaging method
planned for your order.
For a serious private-label program, a pilot run may be worthwhile before a very large purchase.
It allows you to evaluate surface consistency, stacking, packaging, carton loading, labeling, and customer presentation under conditions closer to bulk production.
A successful sourcing relationship isn’t created by finding a supplier who promises everything.
It’s created by establishing measurable specifications that both sides can reproduce.
FAQs About Gold Plastic Charger Plate Production
What plastic is commonly used to manufacture decorative charger plates?
Different factories and designs may use materials such as polystyrene, polypropylene, ABS, or other molding compounds. The best selection depends on rigidity, impact requirements, finish compatibility, cost, product design, intended use, and destination-market requirements.
Is the gold color molded into the plastic?
It can be in some designs, but many metallic-looking products receive a separate decorative surface treatment after molding. Metallic paint, coating systems, and metallization techniques can create stronger metallic effects than ordinary molded-in color.
Can the gold finish scratch?
Yes. Decorative coatings can be damaged by abrasion, rough stacking, transport, or unsuitable cleaning. The degree of resistance depends on the coating system, preparation, protective layer, packaging, and actual conditions of use.
Are metallic charger plates safe for direct food contact?
Don’t assume so. Many chargers are intended as decorative underplates. If direct food contact is required, the complete finished article and its intended conditions of use should be evaluated against the relevant destination-market requirements.
Can an importer customize the gold color?
Usually, yes. Factories can often develop warm gold, champagne, pale gold, antique, matte, or brighter metallic shades. Physical sample approval is strongly recommended because metallic colors look different under different lighting and on screens.
What causes color differences between production batches?
Possible causes include coating formulation, spray conditions, coating thickness, substrate differences, curing conditions, equipment settings, lighting, and process variation. Maintaining a controlled master sample helps manufacturers evaluate future batches against an agreed standard.
Why do some charger plates warp?
Warpage can result from part geometry, material shrinkage, uneven cooling, incorrect molding conditions, premature ejection, or handling after molding. Mold design and stable processing are therefore important for large, relatively thin plastic plates.
Should I invest in a custom mold?
A private mold can make sense when your brand needs a unique size, rim profile, texture, or design and expects enough sales volume to justify the tooling investment. Existing molds are normally better for faster, lower-risk market testing.
Conclusion: Turning a Decorative Plate Design Into a Reliable Bulk Product
Making Gold Plastic Charger Plates is much more than molding a round piece of plastic and adding gold paint.
A dependable production program connects product design, resin selection, mold engineering, injection molding, surface preparation, decorative finishing, inspection, and protective packaging.
For B2B buyers, the biggest opportunity is to move beyond appearance-only sourcing.
Before placing an order, define your product technically.
Confirmar:
- Size and structure
- Plastic material
- Uso previsto
- Gold finish
- Approved sample
- Cosmetic acceptance standard
- Packaging method
- Branding requirements
- Mercado de destino
- Requisitos de ensayo
- Cantidad
- Shipment target
Then ask the manufacturer to quote against those same conditions.
That gives you a much stronger basis for comparing suppliers.
It also makes OEM production easier. When a factory knows exactly what your sales channel needs, engineers can recommend the right molding, surface, and packaging solution instead of guessing.
For distributors, hospitality suppliers, event-product wholesalers, retailers, and private-label brands, this is ultimately what good manufacturing is about: repeatability.
One impressive sample isn’t enough.
The real test is whether the 5,000th or 50,000th plate remains acceptably close to the approved product after manufacturing, packing, transport, and normal handling.
NOTE: For OEM/private-label projects, approve the physical material, gold finish, construction, packaging, and intended-use specification before mass production. Keep one signed master sample with the buyer and one with the manufacturer so future production batches can be evaluated against the same standard.