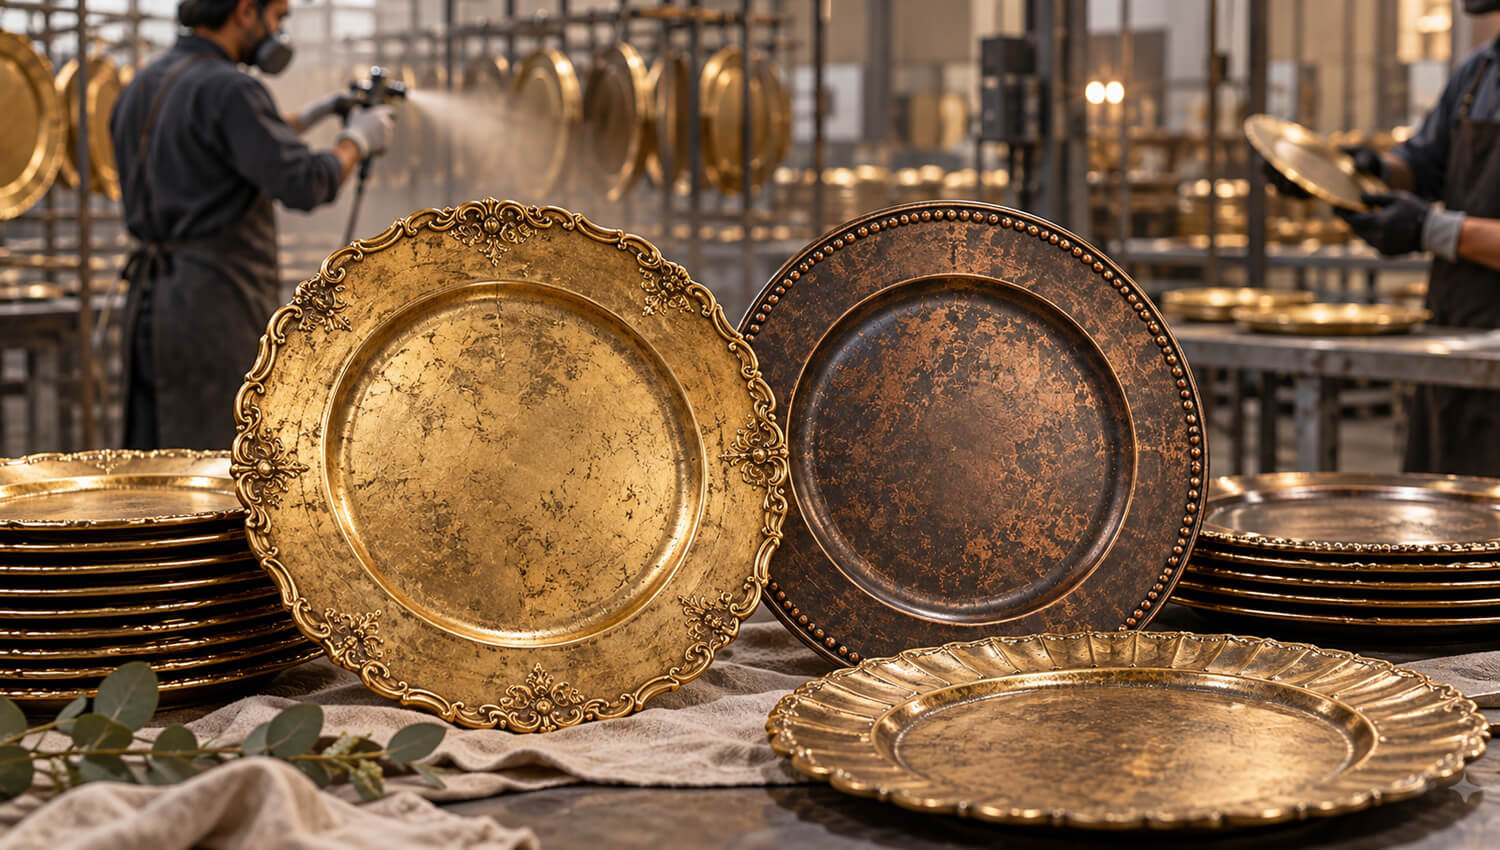
Les assiettes de présentation à finition antique sont généralement fabriquées en moulant le corps de l'assiette, en préparant sa surface, en appliquant une couleur de base métallique, en ajoutant une couche plus foncée donnant un aspect antique, en retirant ou en estompant cette couche de manière sélective, puis en appliquant enfin un revêtement protecteur. Ce procédé crée des reflets sur les zones en relief et des tons plus sombres dans les rainures, conférant ainsi à une simple assiette moulée la profondeur visuelle d’un métal patiné.
Le véritable défi, c'est répétabilité.
Un bel échantillon présenté en salle d'exposition ne sert pas à grand-chose lorsque le lot 20% issu de la commande de production s'avère nettement plus foncé que la pièce validée. Les hôtels, les sociétés de location événementielle, les prestataires de mariage, les distributeurs et les marques d'arts de la table ont généralement besoin de centaines, voire de milliers de pièces pour que l'ensemble présente une apparence raisonnablement homogène lorsqu'elles sont disposées ensemble.
C'est pourquoi le mode de production revêt une grande importance.
Une bonne manufacture ne devrait pas se contenter de dire : “ Nous savons reproduire l’or vieilli. ” Elle devrait être capable d’expliquer ce que signifie « or vieilli » dans le cadre de ce projet précis. Il devrait exister une référence approuvée indiquant la couleur de base, l’intensité du patinage, les zones mises en valeur, le niveau de brillance et les variations naturelles acceptables.
Contrairement à un produit de couleur unie, une finition « antique » présente délibérément des variations. C'est ce qui fait tout son charme. L'objectif n'est pas d'éliminer complètement ces variations, mais plutôt de les mettre en valeur. contrôlé et intentionnel.
Du point de vue de la fabrication, une assiette décorative classique passe par plusieurs étapes :
moulage → découpe → nettoyage → préparation du support → couleur métallisée → effet vieilli → couche de protection → séchage → contrôle qualité → emballage
Chaque étape influe sur l'aspect final.
Un défaut de moulage peut devenir plus visible après l'application d'un revêtement métallique. Un nettoyage insuffisant peut entraîner la défaillance du revêtement. Une couche de vernis foncé trop épaisse peut donner à la plaque un aspect sale plutôt que vieilli. Une couche trop fine peut lui donner l'aspect d'une peinture métallisée classique.
Pour les acheteurs, la solution la plus sûre consiste donc à approuver le système complet de finition, plutôt que de choisir une couleur à partir d'une petite photo numérique.
Choisir le bon matériau de base pour une assiette de service
L'aspect ancien commence par un élément que les acheteurs ont rarement l'occasion de voir : le support qui se cache sous le décor.
Pour les assiettes de présentation décoratives destinées aux événements, les plastiques moulés sont largement utilisés car ils permettent d’obtenir des motifs détaillés sur le bord, un poids relativement faible, des dimensions reproductibles et une production en série efficace. Il convient de vérifier la résine exacte auprès de votre fournisseur, car les matériaux varient en fonction de la conception du produit, du niveau de prix, de l’application prévue et des performances requises.
Le substrat n'a pas seulement une incidence sur le coût.
Cela peut avoir une incidence sur la rigidité, le poids, la finesse des détails de moulage, l'adhérence des revêtements, la résistance aux chocs, la finesse de la surface et l'aspect des revêtements métalliques à la lumière.
Un rebord décoratif plus profond, par exemple, crée davantage d'ombres après le vieillissement. Un rebord lisse et plat produit un effet de métal vieilli beaucoup plus discret.
| Facteur | Ce que l'acheteur doit évaluer | Pourquoi est-ce important ? |
|---|---|---|
| Diamètre de la plaque | Dimensions réelles mesurées | Doit respecter les exigences en matière de mise en place de la table |
| Poids | Poids unitaire et tolérance | Influences sur la qualité perçue et les frais de livraison |
| Rigidité | Flexion en conditions normales d'utilisation | Remarque importante concernant la location et l'utilisation dans le cadre d'événements |
| Profondeur de la jante | Hauteur et profil | Modifie l'aspect visuel |
| Détail du gaufrage | Netteté du motif moulé | Détermine dans quelle mesure l'effet vieilli met en valeur les détails |
| Qualité de surface | Marques d'affaissement, marques d'écoulement, rayures | Les finitions métalliques peuvent mettre en évidence les imperfections |
| Structure du dos | Conception et soutien des nervures | Influence la stabilité et l'empilement |
Les fabricants apprennent très vite qu'une finition décorative ne suffit pas à masquer un moulage de mauvaise qualité.
Les surfaces métalliques réfléchissent fortement la lumière. Les minuscules traces de coulure, les marques de ponçage, les rayures ou les irrégularités de surface peuvent devenir plus visibles après l'application du revêtement.
C'est pourquoi les acheteurs qui souhaitent créer un modèle sur mesure devraient consulter un échantillon de moulage non revêtu ainsi que l'échantillon fini lorsque des outils sont nécessaires.
Pour les moules d'usine existants, cela n'est généralement pas nécessaire à chaque commande. Cependant, lorsque vous commandez un nouveau motif de jante, un diamètre inhabituel, un logo ou un motif en relief, l'examen de la pièce moulée brute permet de détecter les problèmes d'outillage avant le début du traitement décoratif.
Vous devriez également indiquer à votre fournisseur comment le produit sera réellement utilisé. Un distributeur d'articles de décoration de mariage, un fournisseur d'hôtels et une société de location de matériel événementiel peuvent avoir des priorités différentes en matière d'aspect, de durabilité, d'emballage et de manipulations répétées.
Façonner la plaque et créer des détails décoratifs
Une fois le matériau et le design validés, le corps de l'assiette de présentation est moulé.
Dans le cas des pièces moulées en plastique, la géométrie du moule détermine en grande partie l'aspect visuel final. Le diamètre central, la largeur du rebord, le motif décoratif, le profil des bords, les nervures de renfort et la texture de la surface sont tous intégrés au moule.
Cela est particulièrement important pour les styles anciens.
Pensez à un vieux cadre photo en bronze. Son aspect vieilli est d’autant plus marqué que la coloration foncée s’accumule autour des détails en creux, tandis que les parties en relief restent plus claires. Les assiettes de présentation fonctionnent à peu près de la même manière.
Les motifs tels que les perles, les textures martelées, les bordures sculptées, les motifs géométriques, les reliefs floraux et les textures organiques irrégulières offrent au processus de finition la possibilité de créer des contrastes.
Une surface parfaitement plane offre à l'usine moins de possibilités de créer cette impression de profondeur naturelle.
Au cours du moulage, les opérateurs et les contrôleurs veillent généralement à détecter des problèmes tels que :
- Données incomplètes ou manquantes
- Déformation
- Traces évidentes de passage par la barrière
- Reflets sur les bords
- Marques d'affaissement
- Contamination de surface
- Grattage lors de la manipulation
- Dimensions incohérentes
Ces problèmes ne devraient pas être simplement masqués par une nouvelle couche de peinture.
Une bordure décorative mal définie restera mal définie même après un traitement de vieillissement. En effet, un vernis plus foncé risque même de mettre en évidence ce défaut.
Pour les projets OEM, les acheteurs doivent donc distinguer homologation de conception de validation des couleurs.
Commencez par vérifier si la forme moulée elle-même est satisfaisante. Observez le motif décoratif sous plusieurs angles et à la lumière latérale. Passez vos doigts sur le bord. Empilez plusieurs échantillons. Vérifiez si l'assiette repose bien à plat.
Validez ensuite le traitement de finition.
Cette approche en deux étapes peut sembler plus lente pendant la phase de développement, mais elle permet d'éviter des modifications bien plus coûteuses une fois la production lancée.
Pour les moules existants, les acheteurs peuvent généralement raccourcir considérablement le processus. Le travail de développement se concentre alors non plus sur l’outillage, mais sur l’échantillonnage final : or antique, argent antique, bronze, cuivre, champagne, noir-or ou tout autre aspect demandé.
Préparation de la surface avant l'application d'un revêtement décoratif
La préparation des surfaces n'est pas l'étape la plus prestigieuse de la production, mais elle peut être l'une des plus importantes.
Avant d'appliquer un revêtement décoratif, la surface moulée doit être adaptée au système de revêtement choisi. La poussière, l'huile, les résidus de démoulage, les salissures dues à la manipulation ou les particules libres peuvent nuire à la qualité de la finition.
Imaginez que vous peigniez un mur poussiéreux. Même une peinture coûteuse ne donnera pas le résultat escompté si la surface n'est pas correctement préparée.
La préparation des surfaces dans le secteur industriel dépend de la composition chimique de la résine et du revêtement utilisés ; les acheteurs ne doivent donc pas partir du principe que tous les fabricants suivent une formule identique.
Les contrôles de production habituels peuvent inclure le nettoyage, le dépoussiérage, une manipulation contrôlée, un prétraitement adapté et l'application d'une couche d'apprêt lorsque le système de revêtement l'exige.
L'objectif est simple :
les couches décoratives doivent adhérer de manière homogène au support.
C'est également à ce stade que les acheteurs doivent faire la distinction entre l'inspection visuelle et la vérification des performances.
Un échantillon fraîchement revêtu peut présenter un aspect impeccable même si le système de revêtement n'est pas suffisamment résistant pour supporter des manipulations répétées. Pour les commandes importantes ou les applications commerciales exigeantes, l'acheteur et le fournisseur peuvent convenir de tests d'adhérence ou de résistance à l'abrasion adaptés.
La norme ASTM D3359, par exemple, décrit les méthodes d'essai par ruban adhésif utilisées pour évaluer l'adhérence des revêtements. L’ASTM elle-même souligne d’importantes limites et des considérations relatives au substrat ; cette norme ne doit donc pas être automatiquement présentée comme une exigence universelle de conformité ou de non-conformité pour toutes les assiettes de service en plastique. Elle peut toutefois constituer un point de départ utile lorsque l’acheteur et le fabricant mettent en place un essai de revêtement convenu d’un commun accord.
Pour plus d'informations, les acheteurs peuvent consulter les informations officielles relatives aux normes publiées par ASTM International : ASTM D3359 — Méthodes d'essai normalisées pour la mesure de l'adhérence par essai au ruban adhésif.
Du point de vue des achats, la question essentielle n'est pas simplement : “ Est-ce que vous testez le revêtement ? ”
Demandez plutôt :
Quel test effectuez-vous, sur quelle surface, selon quels critères d'acceptation, et cette exigence figure-t-elle dans le cahier des charges de ma commande ?
Cette question donne lieu à des réponses bien plus utiles.
Réalisation de la couleur de base métallisée
C'est la couche métallique qui confère à une assiette de présentation d'aspect ancien son identité visuelle propre.
Avant de paraître vieilli, il faut généralement qu'il ait un aspect métallique.
En fonction de la conception du produit et des procédés de fabrication, les fabricants peuvent recourir à des systèmes de revêtement décoratifs permettant d'obtenir des finitions imitant l'or, l'argent, le bronze, le cuivre, le champagne, l'étain ou d'autres métaux.
Le procédé de finition exact peut varier considérablement d'un fournisseur à l'autre. Les acheteurs ne doivent pas partir du principe que tous les produits de couleur “ or antique ” utilisent la même peinture, le même procédé de dépôt, la même épaisseur de couche ou la même composition chimique pour la couche de finition.
Sur le plan commercial, ce qui importe, c'est de savoir si la finition obtenue est conforme à l'échantillon de référence convenu et répond aux exigences de performance.
Pour un motif « vieilli » doré, par exemple, la base peut présenter initialement un aspect relativement brillant. Le processus de vieillissement qui suit atténue cette brillance dans certaines zones.
Cela crée un contraste :
| Aspect de la base | Traitement de patine | Résultat visuel type |
|---|---|---|
| Or éclatant | Nuance marron clair | Or vintage chaud |
| Or jaune | Nuances de marron foncé | Or antique traditionnel |
| Champagne | Nuances douces de marron et de gris | Une allure luxueuse et discrète |
| Argent | Ombrage au fusain | Argent ancien |
| Cuivre | Nuances de marron et de noir | Cuivre patiné |
| Bronze | Nuances de marron foncé | Aspect classique « bronze ancien » |
Notez que la couleur “ or antique ” n'est pas une couleur unique et objective.
Un client peut s'attendre à un rendu proche du laiton vieilli. Un autre peut préférer un or « mariage » plus chaleureux, avec seulement de légères nuances sombres. Un troisième peut souhaiter une finition volontairement vieillie, avec des accents noirs marqués.
C'est pourquoi les équipes d'usine ne devraient pas se fier uniquement aux noms.
La méthode OEM la plus sûre consiste à partir d'un échantillon physique validé chaque fois que l'interprétation des couleurs est importante.
Les photos sont utiles au début du développement, mais les écrans, les appareils photo, l'éclairage, le montage et la compression altèrent tous le rendu des couleurs.
Pour les commandes récurrentes importantes, la conservation d'échantillons de référence signés ou étiquetés offre aux deux parties un repère beaucoup plus précis.
Lorsque votre équipe des achats sollicite un devis, veuillez envoyer la référence visuelle souhaitée dès la phase de demande de devis. Le fabricant pourra ainsi déterminer si l'aspect souhaité correspond à une finition existante ou s'il nécessite un nouveau cycle de développement d'échantillons.
Créer un effet « antique » et « vieilli »
C'est cette étape qui transforme une simple assiette de présentation en métal en un objet d'aspect plus ancien et plus riche en relief.
Une couche décorative plus foncée est appliquée par-dessus, à l'intérieur ou autour de l'aspect métallique. En fonction du procédé de fabrication choisi, ce matériau foncé peut ensuite être estompé, essuyé, pulvérisé, brossé, frotté ou travaillé d'une autre manière, de sorte que davantage de nuances subsistent dans les zones sélectionnées.
Les points en relief restent plus brillants.
Les rainures s'assombrissent.
Les bords peuvent présenter une profondeur supplémentaire.
Le résultat s'apparente à un vieillissement naturel, car les objets réels vieillissent rarement de manière uniforme.
Pour les assiettes de présentation décoratives, ce contraste est particulièrement mis en valeur sur les bords finement travaillés. Les bordures perlées, les motifs en relief, les textures irrégulières et les motifs sculptés font naturellement ressortir la couche plus foncée.
Mais cette étape pose l'un des plus grands défis en matière de fabrication : Quel degré de variation est acceptable ?
Une finition « antique » ne doit pas présenter un aspect mécaniquement identique sur chaque millimètre carré. Si c'est le cas, le produit risque de perdre le cachet artisanal recherché par les acheteurs.
Pour autant, une variation sans limites n'est pas acceptable non plus.
Imaginons que 100 assiettes soient disposées lors d'un mariage. Si la moitié d'entre elles ont une teinte champagne clair et que les autres tirent presque vers le marron, les invités pourraient les percevoir comme des produits différents.
Un ordre de fabrication bien maîtrisé nécessite donc une vue d'ensemble.
Dans le cadre de la mise au point pratique en usine, l'échantillon approuvé doit présenter plusieurs caractéristiques :
la gamme de couleurs générale, le niveau de teinte, l'intensité des reflets, le traitement autour du bord, le traitement à l'intérieur des renfoncements décoratifs, le niveau de brillance et la tolérance de variation.
Pour les programmes à forte valeur ajoutée, un acheteur peut valider plusieurs échantillons limites plutôt qu'un seul échantillon parfait.
L'une d'entre elles correspond à l'aspect le plus clair acceptable.
Une autre correspond à l'aspect le plus sombre acceptable.
Un échantillon intermédiaire correspond à la norme privilégiée.
Cela s'avère particulièrement utile pour les produits vieillis ou à l'aspect usé, car cela permet de transformer une expression subjective telle que “ un peu plus foncé ” en un critère que les contrôleurs de production peuvent réellement comparer.
Cela facilite également grandement la communication lorsque les commandes sont renouvelées plusieurs mois plus tard.
Protection des assiettes de présentation à finition ancienne à l'aide d'une couche de finition
Une fois l'effet visuel obtenu, le système décoratif peut nécessiter l'application d'une couche protectrice transparente ou d'une couche de finition.
Le but ne se limite pas à un simple effet de surface.
Une couche de finition adaptée peut contribuer à protéger les couches décoratives contre les manipulations, les frottements, les contacts avec l'emballage et les autres contraintes auxquelles le produit est susceptible d'être soumis dans le cadre de son utilisation prévue.
La finition doit ensuite être laissée à sécher conformément aux instructions du système de revêtement avant que les pièces ne soient soumises à des manipulations brutales ou emballées.
Cette étape revêt une importance particulière pour les acheteurs B2B, car les assiettes de présentation font souvent l'objet d'une manipulation bien plus importante que ne le pensent les consommateurs.
Une assiette peut être fabriquée, contrôlée, empilée, mise sous manchon, emballée, transportée, déballée par un distributeur, réemballée, livrée sur le lieu d'un événement, manipulée par le personnel, nettoyée, stockée, puis réutilisée.
Chaque pas augmente le risque d'abrasion.
La norme ASTM D4060 est l'une des méthodes reconnues pour évaluer la résistance à l'abrasion des revêtements organiques sur des surfaces rigides à l'aide d'un appareil d'abrasion Taber. L'ASTM décrit cette méthode comme utile pour évaluer la résistance à l'abrasion des revêtements, tout en soulignant les facteurs qui influencent les résultats des essais. La question de savoir si cette méthode est adaptée à un système spécifique de plaques de charge doit faire l'objet d'un accord entre l'acheteur, le fournisseur de revêtement, le laboratoire et le fabricant, plutôt que d'être considérée comme acquise d'emblée.
Les informations officielles sont disponibles ici : ASTM D4060 — Résistance à l'abrasion des revêtements organiques.
Dans le cadre de nombreux projets commerciaux, les acheteurs n'ont pas nécessairement besoin d'exiger des analyses en laboratoire coûteuses pour chaque expédition.
Ils ont bel et bien besoin d'un cahier des charges rationnel en matière de durabilité.
Cette spécification peut associer une inspection visuelle à des contrôles convenus portant sur le frottement interne, l'adhérence, l'emballage ou la manutention. Pour les applications plus exigeantes, des essais réalisés par un organisme tiers peuvent être ajoutés lorsque cela se justifie.
Un point mérite une attention particulière : Les assiettes de présentation ne sont pas forcément des assiettes à dîner.
À moins qu'un produit ne soit spécifiquement conçu, testé et certifié pour être en contact direct avec les aliments, les acheteurs doivent le commercialiser et l'utiliser conformément à l'usage prévu indiqué par le fabricant.
Ne partez jamais du principe qu'un produit est apte au contact alimentaire simplement parce qu'il ressemble à de la vaisselle.
Contrôle de l'uniformité des couleurs et des finitions dans la production en série
Pour les acheteurs professionnels, cette section est sans doute la plus importante de tout le guide.
Il n'est pas difficile de créer un échantillon attrayant.
La véritable tâche de fabrication consiste à produire des milliers de pièces qui respectent les limites d'un intervalle d'apparence convenu.
Le processus doit débuter par un échantillon de référence validé. Cet échantillon de référence doit rester accessible aux équipes de production et de contrôle tout au long du processus de fabrication.
La uniformité de la couleur peut alors dépendre de plusieurs facteurs, notamment la préparation du revêtement, la quantité appliquée, la technique de l'opérateur, les réglages de l'équipement, les conditions de durcissement, l'intensité de l'effet vieilli et l'éclairage utilisé pour l'inspection.
Les effets « vintage » compliquent encore les choses : une certaine irrégularité volontaire est souhaitable.
Cela signifie que l'approche traditionnelle consistant à “ utiliser la même couleur partout ” ne fonctionne pas toujours.
Un cahier des charges pratique peut décomposer la finition en caractéristiques mesurables ou comparables visuellement.
| Point de contrôle | Éléments à vérifier |
|---|---|
| Teinte métallique de base | Conforme à la référence approuvée |
| Ténèbres anciennes | Dans le champ de vision autorisé |
| Répartition des points forts | Aucune zone manifestement inachevée |
| Rainures décoratives | Assombrissement visible et relativement homogène |
| Gloss | Comparable à l'échantillon de référence |
| Excès de pulvérisation / contamination | Non visible à une distance d'inspection normale |
| Décollement / défaut de revêtement | Inacceptable |
| Rayures profondes | Inacceptable |
| Apparence du lot | Les pièces forment un ensemble harmonieux lorsqu'elles sont regroupées |
Pour les commandes importantes, il convient également d'examiner des pièces choisies au hasard. ensemble, et pas seulement un à la fois.
Pourquoi ?
En effet, une variation qui semble anodine lorsqu'on examine une seule plaque peut devenir évidente lorsque 20 plaques sont placées côte à côte.
C'est une technique simple, mais très utile.
Une autre bonne pratique consiste à conserver les références de production issues des commandes récurrentes. Si le client revient six mois plus tard et commande la même finition « bronze antique », l'usine dispose alors d'un échantillon physique à comparer.
Les acheteurs peuvent eux aussi apporter une aide considérable en conservant leurs propres échantillons.
Ne vous fiez pas uniquement aux photos envoyées par e-mail lors de la commande précédente.
Les références physiques permettent de limiter les discussions, de réduire le temps nécessaire au rééchantillonnage et offrent aux deux parties une base bien plus objective pour valider la poursuite de la production.
Contrôle qualité des assiettes de présentation anciennes
L'inspection doit porter à la fois sur le produit moulé et sur sa finition décorative.
Une assiette de présentation peut avoir une couleur parfaite, mais être tout de même rejetée parce qu’elle est déformée. Elle peut également présenter d’excellentes dimensions, mais être rejetée parce que l’effet vieilli n’est pas homogène.
C'est pourquoi un plan d'inspection judicieux couvre plusieurs catégories.
En ce qui concerne le corps moulé, vérifiez les dimensions, la forme, l'intégrité du rebord, la stabilité, la présence de défauts de moulage évidents et les dommages physiques.
Pour la finition, examinez la couleur, l'équilibre de l'effet vieilli, la brillance, la propreté de la surface, les rayures, les pertes de revêtement et l'uniformité par rapport aux références approuvées.
En ce qui concerne l'emballage, vérifiez les séparations de protection, le nombre de cartons, les étiquettes, l'emballage intérieur, l'état des cartons, ainsi que toute exigence relative aux codes-barres personnalisés ou aux marques de distributeur.
Voici à quoi ressemble un cadre d'inspection B2B efficace :
| Zone d'inspection | Vérification type | Avantages pour l'acheteur |
|---|---|---|
| Dimensions | Diamètre et dimensions principales | Évite toute incohérence avec la mise en page du tableau |
| Planéité | Position stable sur une surface plane | Réduit le balancement ou la déformation des pièces |
| Détail moulé | Motif de la jante et bord | Préserve la qualité de la conception |
| Terminer | Comparer avec l'échantillon de référence | Assure la cohérence visuelle |
| Surface | Rayures, salissures, support apparent | Réduit le nombre de réclamations |
| Revêtement | Contrôle de l'adhérence convenu, si spécifié | Permet d'identifier les finitions défectueuses |
| Gestion de la résistance | Méthode de frottement/abrasion convenue | Permet de prévoir la durabilité décorative |
| Emballage | Séparation et protection des cartons | Réduit les rayures dues au transport |
| Étiquetage | Référence, code-barres, repères sur le carton | Simplifie la distribution |
Une erreur courante en matière d'approvisionnement consiste à valider un bel échantillon tout en laissant le cahier des charges d'achat trop vague.
Plus tard, l'acheteur s'exclame : “ Ce n'est pas le même or ancien. ”
Le fournisseur répond : “ Les finitions anciennes varient naturellement. ”
Ces deux affirmations sont peut-être en partie vraies.
La solution consiste à définir la plage autorisée avant la production en série.
Pour les programmes de vente en gros de grande envergure, l'inspection avant expédition peut inclure un échantillonnage aléatoire provenant de plusieurs cartons et de différentes zones du lot de production.
Si le produit doit être livré à plusieurs reprises, les registres d'inspection et les échantillons conservés prennent encore plus d'importance.
Ils transforment la gestion de la qualité, qui reposait jusqu'alors sur la mémoire et les opinions, en un processus reproductible.
Assiettes de présentation avec finition antique, en version OEM et sur mesure
La production OEM devient beaucoup plus simple lorsque les acheteurs décomposent la personnalisation en quatre choix :
la forme, le motif, la finition et l'emballage.
Il se peut que vous n'ayez pas du tout besoin d'un nouveau moule.
Si la forme d'une plaque existante correspond déjà à votre marché, modifier le traitement décoratif peut permettre de créer une collection différente, avec une complexité de développement nettement moindre que celle liée à la mise au point d'un outillage entièrement nouveau.
Parmi les possibilités de personnalisation courantes, on peut citer les finitions « or antique », « argent vintage », « bronze » et « cuivre », les effets « noir et or vieilli », les motifs de bordure alternatifs, l'étiquetage privé, les cartons sur mesure, les étiquettes à code-barres et les emballages d'assortiment.
Dans le cadre d'un nouveau projet, un appel d'offres professionnel doit comporter les éléments suivants :
- Diamètre et forme requis
- Image de référence ou échantillon physique
- Couleur antique préférée
- Quantité prévue de la commande
- Marché cible
- Utilisation prévue
- Exigences en matière d'emballage
- Exigence relative au logo ou à la marque de distributeur
- Date de lancement prévue
- Toute documentation relative à la conformité ou aux essais requise
Ce dernier point est particulièrement important.
Ne vous contentez pas de demander : “ Avez-vous des certificats ? ”
Indiquez au fabricant le pays dans lequel vous importez le produit, les allégations que vous comptez faire, l'usage qui sera fait de la plaque, ainsi que les documents exigés par votre client ou votre revendeur.
Cela permet à l'usine de déterminer ce qui s'applique réellement.
En matière de finitions sur mesure, la phase d'échantillonnage nécessite généralement plus d'attention que ne le pensent les acheteurs au départ.
Une teinte or métallique visible sur votre ordinateur portable peut paraître très différente sur une assiette moulée, sous l'éclairage chaleureux d'un restaurant. De même, un effet vieilli prononcé qui fait forte impression sur une photo en gros plan peut donner à toute une table de banquet un aspect beaucoup plus sombre.
Demandez des échantillons et évaluez-les dans l'environnement où le produit sera vendu ou utilisé.
Pour les distributeurs, il peut également être utile de tester l'assiette avec des nappes aux couleurs courantes, de la vaisselle, des verres, des couverts et différents styles de centres de table.
Vous n'achetez pas une assiette isolément.
Vous achetez un élément d'un ensemble de décoration de table.
Problèmes courants liés à la fabrication et comment les acheteurs peuvent les éviter
La plupart des problèmes de qualité n'ont rien de mystérieux. Ils résultent généralement d'attentes mal définies, d'un traitement instable, d'une manipulation inadéquate ou d'un contrôle insuffisant.
Patine irrégulière C'est l'une des préoccupations les plus courantes.
Certaines variations sont voulues, mais des différences extrêmes entre les zones claires et foncées peuvent donner à un lot un aspect hétérogène. La validation des échantillons de référence avant la production permet de définir la fourchette acceptable.
Mauvaise adhérence du revêtement est plus grave.
Si des couches décoratives se détachent lors d'une manipulation normale, le problème peut être lié à la préparation de la surface, à la compatibilité des revêtements, aux conditions d'application, au durcissement ou à un autre élément du système de finition. L'usine devrait mener une enquête sur le processus plutôt que de se contenter de retoucher les pièces concernées.
Rayures survenues lors de l'emballage peut se produire même lorsque la finition est de bonne qualité.
Les surfaces métalliques ont tendance à faire ressortir clairement les rayures. Les housses de protection, le papier de soie, les séparateurs, la mousse ou d'autres méthodes de protection peuvent donc faire partie intégrante de la conception du produit, et pas seulement de la logistique.
Différence de couleur entre les commandes répétées constitue un autre risque.
L'expression “ comme la dernière fois ” ne constitue pas une spécification technique fiable, à moins qu'une des parties, voire les deux, n'aient conservé une référence physique homologuée.
La meilleure habitude en matière d'approvisionnement est très simple :
transformer les préférences visuelles en normes d'approbation formalisées.
Cela implique de conserver l'échantillon approuvé, d'identifier le code de finition, de consigner les détails relatifs à l'emballage et d'intégrer les exigences d'inspection essentielles dans le contrat d'achat.
Les acheteurs doivent également éviter de se faire une idée de la couleur à partir d'une seule photo envoyée via une application de messagerie. La balance des blancs de l'appareil photo, l'éclairage de l'atelier, les reflets, l'écran du téléphone et la compression de l'image peuvent tous modifier l'aspect de la finition.
Pour les projets critiques, utilisez des photos pour la communication et des échantillons physiques pour la validation.
C'est une petite nuance, mais dans le domaine de la fabrication d'objets décoratifs, elle peut éviter de gros désaccords.
Comment définir les spécifications des assiettes de présentation anciennes auprès d'un fabricant ?
Un devis de qualité commence par un cahier des charges bien rédigé.
Même si votre demande se limite à “ Veuillez me faire un devis pour une assiette de présentation ancienne en or ”, le fournisseur se retrouve tout de même face à plusieurs questions sans réponse.
Quel diamètre ?
Quelle jante ?
À quel point l'effet de vieillissement doit-il être prononcé ?
Combien de pièces ?
Quel emballage ?
Avez-vous besoin d'un modèle existant ou d'un outillage sur mesure ?
Sur quel marché ces produits seront-ils commercialisés ?
Un bon appel d'offres permet d'éliminer ces incertitudes dès le début.
Par exemple, plutôt que de demander une teinte “ or antique ”, fournissez une photo de référence et précisez que vous souhaitez une base dorée chaude avec des nuances marron foncé concentrées autour des zones décoratives en creux, un brillant modéré et aucune trace de noir trop prononcée au centre.
C'est beaucoup plus facile à interpréter pour une équipe chargée de l'échantillonnage.
Votre processus de validation peut alors suivre une structure simple :
référence → échantillon d'usine → commentaires de l'acheteur → échantillon révisé si nécessaire → échantillon de référence signé → production pilote ou en série → contrôle en ligne → contrôle final
Pour les nouveaux modèles ou les programmes à grand volume, ne précipitez pas la réalisation de l'échantillon simplement pour gagner quelques jours.
Le contrôle par échantillonnage coûte moins cher que la correction de milliers de pièces finies.
Les acheteurs doivent également faire la distinction entre caractéristiques indispensables et les préférences.
Le diamètre de la plaque peut être obligatoire.
La famille de couleurs peut être obligatoire.
L'emplacement exact de chaque minuscule marque d'époque ne devrait probablement pas être précisé.
N'oubliez pas qu'un effet « vieilli » repose sur la variation. Essayer de définir précisément chaque marque irrégulière irait à l'encontre du but recherché et compliquerait inutilement la production.
L'objectif est de définir l'identité du produit et sa fourchette acceptable.
Une fois ces éléments consignés, le fabricant peut se concentrer sur le contrôle des processus et votre équipe d'inspection dispose d'une norme pertinente sur laquelle s'appuyer.
C'est ainsi qu'une finition au cachet artistique se transforme en un produit B2B adaptable à grande échelle.
Foire aux questions sur les assiettes de présentation à finition antique
Les finitions « à l'ancienne » sont-elles réalisées à partir de métal véritablement vieilli ?
Ce n'est généralement pas le cas pour les assiettes de présentation décoratives en plastique moulé. L'aspect « métal vieilli » est généralement obtenu grâce à des techniques de finition décoratives appliquées sur un support moulé. Les acheteurs doivent vérifier auprès de leur fournisseur la composition exacte du matériau et du revêtement pour chaque produit.
Pourquoi la finition « antique » varie-t-elle légèrement d'une assiette à l'autre ?
Cet effet résulte en partie de différences maîtrisées au niveau des ombres, des reflets, des creux et de la texture de la surface. De légères variations peuvent conférer un aspect naturel à la finition. Les variations importantes doivent toutefois être maîtrisées à l'aide d'échantillons de référence et de normes de contrôle.
Les assiettes de présentation anciennes peuvent-elles être personnalisées dans différentes couleurs ?
Oui. En fonction des capacités de finition de l'usine, les collections de style antique peuvent être déclinées en or, argent, bronze, cuivre, champagne, étain ou avec des effets mixtes sombres et métalliques. Il est recommandé de valider les échantillons physiques avant de lancer la production en série.
Un fabricant peut-il reproduire un modèle existant d'assiette de présentation ancienne ?
Souvent, un fabricant peut établir une référence visuelle très proche si vous lui fournissez un échantillon physique. Une reproduction exacte n’est pas toujours possible, car les supports, les systèmes de revêtement, les textures et les méthodes de traitement varient. Convenez d’une norme de comparaison acceptable avant le lancement de la production.
Comment les acheteurs doivent-ils tester la résistance du revêtement décoratif ?
Commencez par définir les conditions d'utilisation et de manipulation prévues. L'acheteur et le fabricant peuvent ensuite convenir des essais à réaliser en matière d'aspect, d'adhérence, de résistance au frottement ou à l'abrasion. Les normes reconnues peuvent aider à établir ces méthodes, mais leur applicabilité doit être vérifiée pour le système de revêtement concerné.
Les assiettes de présentation décoratives peuvent-elles entrer en contact direct avec les aliments sans risque ?
Il ne faut pas en déduire cela. Une assiette de présentation est généralement placée sous la vaisselle pour apporter une touche décorative. L'aptitude au contact direct avec les aliments ne doit être revendiquée que si le matériau spécifique, le système de revêtement, l'usage prévu et la documentation de conformité applicable viennent étayer cette allégation.
Comment les acheteurs peuvent-ils éviter les différences de couleur entre les commandes successives ?
Conservez un échantillon-maître physique homologué et demandez au fabricant d'en conserver un également. Notez le code de finition d'usine, les spécifications et les exigences d'emballage afin que les productions futures puissent être comparées à cette même référence.
Les acheteurs devraient-ils valider les couleurs des assiettes de présentation à partir de photos ?
Les photos sont utiles pour la communication initiale, mais elles ne doivent pas constituer le seul moyen de validation pour les commandes où la couleur est un critère essentiel. L'éclairage, les appareils photo, les reflets et les écrans peuvent modifier considérablement les couleurs métallisées. Un échantillon physique est bien plus fiable.
Conclusion : transformer un style « antique » en un produit reproductible
Les assiettes de présentation anciennes les plus séduisantes allient un aspect artistique à un contrôle rigoureux de la fabrication.
L'effet vieilli lui-même résulte de plusieurs étapes : un support correctement moulé, une préparation de surface adaptée, une base métallique, un noircissement ou un vieillissement contrôlé, et une finition protectrice appropriée.
Mais pour un acheteur B2B, la véritable valeur réside dans ce qui se passe autour de ces différentes couches.
Un fabricant doit garantir la cohérence de l'aspect des produits sur l'ensemble des lots de production, gérer les variations acceptables, protéger la finition lors de l'emballage et contrôler les produits par rapport aux références convenues.
C'est pourquoi une recherche de fournisseurs réussie ne devrait pas se limiter à la seule question suivante :
“ Combien coûte votre assiette de présentation ancienne en or ? ”
Une discussion plus approfondie doit porter sur l'application, la quantité, les dimensions, la référence de finition, les attentes en matière de durabilité, l'emballage, le marché cible et le processus d'homologation.
Lorsque ces détails sont définis dès le début, l'échantillonnage s'accélère et les risques liés à la production diminuent.
Pour la vente en gros, la vente au détail, l'hôtellerie-restauration, les fournitures de mariage, la location d'équipement événementiel et les programmes de marques de distributeur, nous vous recommandons d'utiliser un un échantillon physique de référence ainsi qu'un cahier des charges écrit du produit comme référence finale pour la production.
Cela permet à l'acheteur et au fabricant de partager le même objectif.
Si vous créez une collection de plats de présentation d'inspiration « or vieilli », « argent vieilli », « bronze » ou « cuivre », ou encore des modèles personnalisés à l'aspect vieilli, envoyez-nous vos photo de référence ou échantillon physique, diamètre requis, quantité estimée, marché de destination et exigences en matière d'emballage à l'équipe de production.
Nous pouvons ensuite évaluer la solution la plus adaptée parmi les moules existants ou la fabrication en sous-traitance, préparer des échantillons de finition, définir les critères d'homologation et établir un devis pour le projet en fonction de vos besoins réels plutôt que d'une description générique du produit.
Pour les programmes de vente en gros récurrents, demandez un échantillon de référence conservé et un cahier des charges de finition documenté avant de lancer la production en série. Cette petite démarche peut faciliter considérablement les futures commandes et garantir une plus grande cohérence.