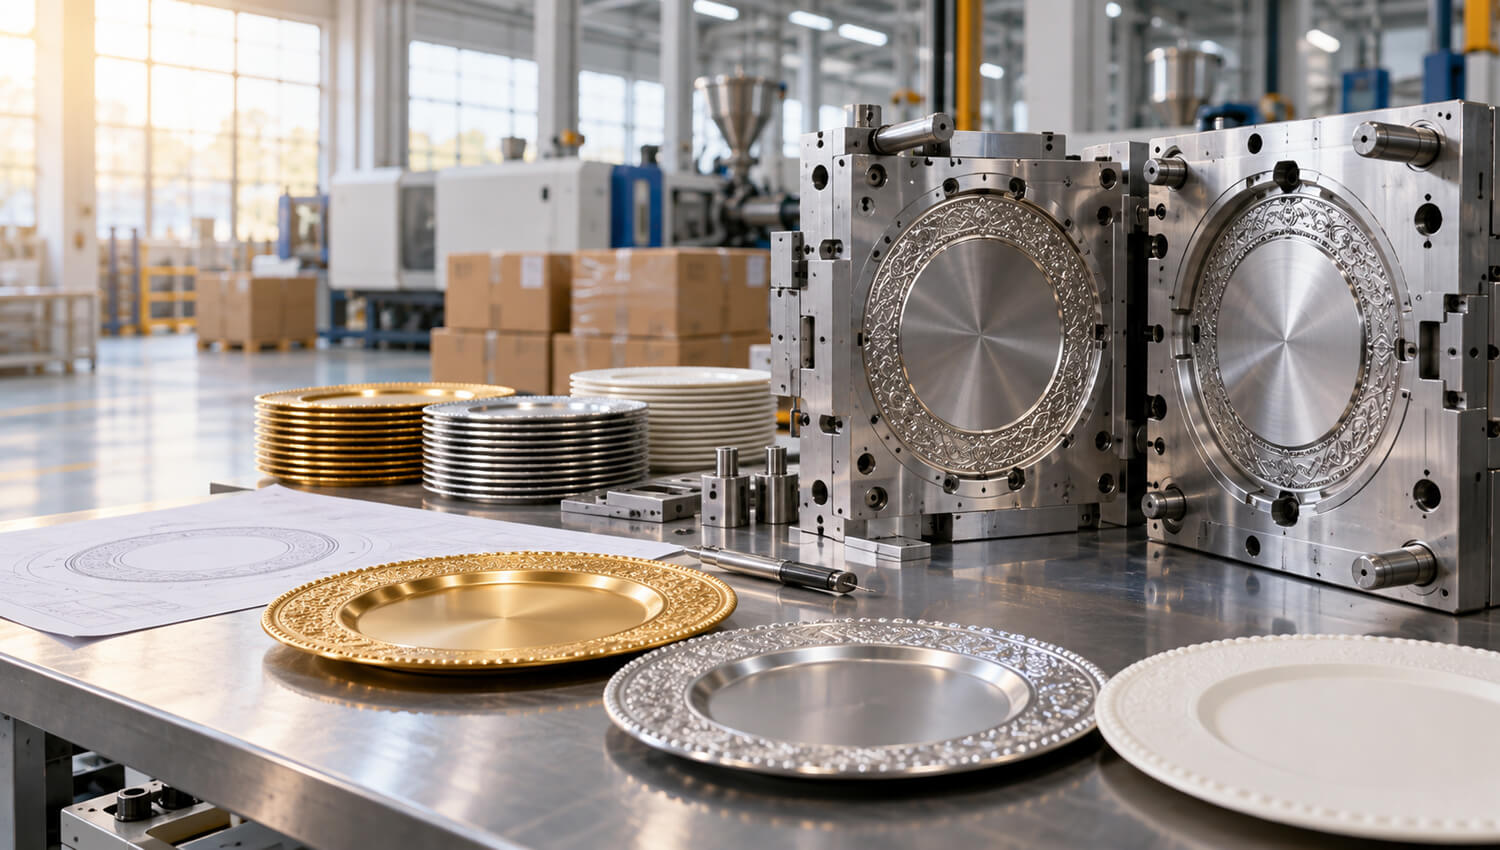
Assiettes de présentation en plastique doré sont généralement fabriqués par moulage par injection de résine plastique dans un moule en forme de plaque, puis on prépare la surface moulée, on applique une finition métallique dorée, on fixe ou on protège cette finition, on inspecte le produit et on l'emballe pour l'expédition. Le processus exact varie en fonction de la résine utilisée, de l’effet de surface recherché, des exigences de durabilité, ainsi que de la destination finale du plat : usage purement décoratif ou contact alimentaire.
Pour un importateur, cependant, ce processus revêt une importance bien plus grande qu'il n'y paraît à première vue. Deux assiettes de présentation peuvent sembler presque identiques sur une photo prise en magasin, mais présenter des performances très différentes après le transport, des manipulations répétées, l'empilage, le nettoyage ou même leur utilisation lors d'un événement.
Cette différence tient généralement au contrôle des matériaux, à la qualité des moules, à la stabilité du moulage, à la préparation des surfaces, à la technologie de revêtement et aux normes d'inspection.
En tant que fabricant, nous considérons une assiette de présentation comme un système de production complet, et non comme une simple assiette en plastique recouverte de peinture dorée. La résine, le moule, la texture, le revêtement, l'emballage et le marché cible doivent former un tout cohérent. Comprendre ces différentes étapes de fabrication vous aide à comparer les fournisseurs avec plus de précision et à éviter de vous baser uniquement sur l'aspect ou le prix unitaire lors de vos achats.
Assiettes de présentation en plastique doré : ce que les acheteurs B2B doivent savoir
Une assiette de présentation dorée est généralement une assiette décorative placée sous l'assiette à dîner. Les hôtels, les organisateurs de mariages, les restaurants, les traiteurs, les sociétés de location de matériel événementiel, les distributeurs et les magasins d'articles pour la maison utilisent ces assiettes de présentation pour embellir la mise en table.
Du point de vue de la fabrication, le mot or ne désigne pas une méthode de production particulière. Il s'agit d'une apparence.
Un fabricant peut obtenir cet aspect en utilisant :
- Revêtement métallique par pulvérisation
- Métallisation sous vide
- Laque colorée
- Procédés de transfert décoratif
- Plusieurs couches de revêtement
- Finition effet ancien
- Finitions de surface brossées ou texturées
Cette distinction a son importance pour vous en tant qu'acheteur.
Une surface métallique miroitante peut nécessiter un procédé de fabrication différent de celui d'un plat de service en or mat et souple. Une assiette antique fortement texturée peut masquer plus facilement les petites marques de moulage, tandis qu'une assiette lisse et réfléchissante peut révéler même les défauts les plus infimes.
Le substrat en plastique a également son importance. En fonction de la conception du produit, de son positionnement tarifaire, des exigences mécaniques, des équipements de fabrication et de l'usage prévu, les usines peuvent envisager d'utiliser des matériaux tels que le polystyrène, le polypropylène, l'ABS ou d'autres composés de moulage adaptés.
On ne doit jamais choisir un matériau uniquement parce qu'il est bon marché.
Par exemple, une résine doit s'écouler correctement dans le moule, reproduire les détails décoratifs, se démouler de manière fiable, rester raisonnablement plane après refroidissement et constituer une base adaptée au procédé de finition choisi.
Pour les acheteurs B2B, nous recommandons donc de définir le produit avant de se contenter de demander : “ Quel est votre prix ? ”
Une spécification utile comprend :
| Exigences de l'acheteur | Exemple |
|---|---|
| Diamètre | 330 mm |
| Style de jante | Bordure décorative à perles |
| Matériau de base | Conforme à l'échantillon homologué |
| Terminer | Or métallique brillant |
| Finition arrière | Or / noir / plastique naturel |
| Utilisation prévue | Assiette de présentation décorative |
| Emballage | 12 pièces / carton intérieur |
| Image de marque | Marque de distributeur |
| Niveau d'inspection | Convenu avant la production |
| Marché cible | États-Unis / UE / autres |
Une fois ces détails précisés, il devient beaucoup plus facile de comparer les devis proposés par différents fabricants.
Comment fabrique-t-on les assiettes de présentation en plastique doré ?
Dans un processus de production classique, le produit passe par sept grandes étapes :
Préparation de la résine → moulage → ébarbage et contrôle → préparation de la surface → finition à l'or → contrôle qualité final → conditionnement.
Sur le papier, c'est simple, certes. Mais en production, chaque étape a une incidence sur la suivante.
La première étape consiste à préparer les matériaux. La résine doit être identifiée, stockée correctement et préparée en fonction des exigences du polymère et du procédé de moulage.
Vient ensuite le moulage par injection. Le plastique est chauffé jusqu’à ce qu’il devienne fluide, puis injecté sous pression dans un moule en acier ; il est maintenu dans le moule le temps que la cavité se remplisse et que le matériau se tasse, avant d’être refroidi, puis éjecté sous la forme d’une pièce finie en forme de plaque.
La plaque moulée n'est pas forcément prête à être plaquée à l'or immédiatement.
Les opérateurs peuvent inspecter le rebord, la zone de la trémie, la face arrière, la surface, les dimensions et la planéité. En fonction du système de finition utilisé, la surface peut ensuite être nettoyée ou prétraitée. La poussière, les empreintes de doigts, les résidus de démoulage, l'huile et toute autre contamination de surface peuvent entraîner des défauts de revêtement.
L'effet doré n'est appliqué qu'une fois que le support répond aux exigences de finition.
Une usine peut recourir à une peinture métallisée pour obtenir un aspect décoratif à moindre coût, ou utiliser un procédé de métallisation lorsqu'un aspect réfléchissant plus prononcé est requis. Certains modèles sont également dotés de revêtements teintés ou protecteurs supplémentaires.
Une fois le durcissement terminé, les inspecteurs examinent la surface sous un éclairage contrôlé. Ils recherchent notamment les problèmes suivants :
- Particules de poussière
- Différences de couleur
- Couche mince
- Excès de pulvérisation
- Rayures
- Sténopés
- Couverture insuffisante des bords
- Exfoliation
- Taches
- Traces d'écoulement
- Défauts de moulage visibles
Les chargeurs homologués sont ensuite empilés avec une protection adaptée, puis emballés dans des cartons destinés à la vente au détail ou au vrac.
C'est pourquoi la qualité d'une commande en gros ne doit pas être évaluée uniquement à partir d'un seul échantillon parfait. Le véritable défi de fabrication consiste à produire des milliers de pièces qui restent raisonnablement conformes à cette norme approuvée.
Matières premières pour les socles de chargeurs moulés par injection
Le choix des matériaux est l'une des premières décisions techniques à prendre lors de la conception d'une assiette de présentation.
Le polystyrène, communément appelé PS, peut s'avérer intéressant pour les produits moulés décoratifs, car il permet d'obtenir des pièces relativement rigides présentant une bonne définition de surface. D'autres polymères peuvent être choisis lorsqu'une plus grande résistance aux chocs, un autre niveau de souplesse, des performances chimiques différentes, une meilleure compatibilité avec les finitions ou toute autre propriété est requise.
Il n'existe pas de “ plastique idéal ” universel adapté à tous les chargeurs.
La fiche technique doit correspondre au produit réel.
Résine vierge ou contenu recyclé ?
Les produits décoratifs pour lesquels le prix est un facteur déterminant peuvent parfois contenir des matériaux recyclés ou mélangés. Cela permet de réduire le coût des matières premières, mais les acheteurs doivent être conscients des conséquences possibles.
L'utilisation non contrôlée de matières premières recyclées peut contribuer à :
- Variations de couleur dans le matériau de base
- Odeur
- Taches noires ou salissures
- Comportement de retrait différent
- Consistance mécanique réduite
- Moulage instable
- Défauts de surface
- Variation plus importante d'un lot à l'autre
Cela ne signifie pas pour autant que les matériaux recyclés soient automatiquement inadaptés. Cela signifie simplement qu’il faut définir la provenance, le pourcentage, l’utilisation prévue et les contrôles de fabrication.
Pour les produits d'exportation haut de gamme, la constance est souvent plus importante que d'économiser quelques centimes sur la résine.
Le choix du matériau doit correspondre à l'usage prévu
Une autre distinction importante consiste à déterminer si l'assiette est purement décorative ou si elle est vendue pour être en contact direct avec les aliments.
Ces affirmations ne sont pas interchangeables.
Pour les produits destinés à entrer en contact avec des denrées alimentaires, les acheteurs et les fabricants doivent tenir compte de la composition du produit fini, ainsi que de la réglementation applicable au marché de destination et des conditions d'utilisation prévues. La FDA américaine précise que les matériaux destinés à entrer en contact avec des denrées alimentaires doivent être évalués en fonction de leur utilisation prévue et de leur statut réglementaire. Agence américaine des produits alimentaires et médicamenteux (FDA)
Les recommandations de la FDA abordent également de manière spécifique les polymères, notamment le polystyrène et les polyoléfines, lorsqu'elles traitent des essais relatifs aux substances en contact avec les aliments et des considérations liées à la migration. Agence américaine des produits alimentaires et médicamenteux (FDA)
Les acheteurs opérant sur le marché américain peuvent consulter ici les informations de la FDA relatives au contact alimentaire : Recommandations de la FDA concernant les substances en contact avec les denrées alimentaires
En ce qui concerne les assiettes de présentation ordinaires, la stratégie d'approvisionnement la plus sûre reste simple : définir clairement l'usage prévu et ne pas faire d'allégations non fondées concernant le contact alimentaire.
Conception de produits, outillage et développement de moules à injection
Avant le lancement de la production en série, le produit doit exister sous la forme d'un concept pouvant être fabriqué.
Pour un produit standard, un importateur peut simplement choisir un moule d'usine existant. En revanche, pour le développement OEM, le processus commence généralement par un dessin, un échantillon de référence, un modèle 3D, une illustration ou un concept de conception.
Le fabricant transpose ensuite cette conception en spécifications d'outillage.
Ce que les ingénieurs vérifient avant de fabriquer un moule
Parmi les points importants, on peut citer :
- Diamètre extérieur
- Hauteur de la plaque
- Largeur de la jante
- Épaisseur de paroi
- Motifs décoratifs
- Profil de bord
- Structure arrière
- Dégagement d'empilage
- Position de la porte
- Points d'éjection
- Angles de tirage
- Marge de retrait
- Finition de surface attendue
La bordure décorative mérite une attention particulière.
Les moulures profondes, les motifs floraux en relief, les textures géométriques, les bords irréguliers et les rainures étroites peuvent paraître magnifiques sur un rendu, mais ils modifient également l'écoulement de la résine et la complexité de l'outillage.
Une bonne conception doit donc trouver le juste équilibre entre l'esthétique et la facilité de fabrication.
La qualité d'un moule ne se limite pas à sa forme
Un outillage de mauvaise qualité peut entraîner la formation de bavures, des lignes de joint visibles, des surfaces irrégulières, des variations dimensionnelles, des difficultés d'éjection ou des temps de cycle instables.
Pour les finitions hautement réfléchissantes, la qualité de la surface du moule revêt une importance encore plus grande, car le revêtement métallique peut mettre en évidence les défauts au lieu de les masquer.
Lors de la conception d'un moule sur mesure, nous recommandons de valider des échantillons physiques plutôt que de se contenter de valider des fichiers CAO.
Testez l'échantillon sur une vraie table. Empilez plusieurs pièces. Posez une assiette plate dessus. Observez-le à la lumière du jour et sous un éclairage d'intérieur. Mesurez le diamètre extérieur et vérifiez s'il bascule lorsqu'il est posé sur une surface plane.
Cet exercice tout simple permet souvent de mettre en évidence des problèmes que le dessin ne révèle pas.
Dans le cadre des programmes OEM B2B, l'échantillon validé doit alors servir de référence physique pour la production. Le fait de conserver un échantillon de référence validé chez l'acheteur et un autre scellé à l'usine permet de réduire considérablement les désaccords lors des commandes ultérieures.
Moulage par injection et procédé de formage de plaques en plastique
Une fois que le moule et les caractéristiques techniques de la résine sont prêts, la production passe à l'étape du moulage par injection.
Les granulés de plastique sont acheminés vers la presse à injection, où ils sont chauffés et poussés vers l'avant par une vis sans fin. Le polymère fondu est ensuite injecté dans le moule fermé dans des conditions contrôlées.
Une fois le remplissage terminé, la machine applique une pression de maintien pendant que le matériau commence à refroidir.
Vient ensuite une étape étonnamment importante : l'attente.
Si la pièce est éjectée trop tôt, elle risque de se déformer. Si les paramètres de moulage ne sont pas bien équilibrés, la pièce peut présenter des marques d'affaissement, des lignes de coulée, des contraintes, un remplissage incomplet, des bavures excessives ou un gauchissement.
Variables importantes du processus
Les opérateurs gèrent généralement des variables telles que :
| Variable de processus | Pourquoi est-ce important ? |
|---|---|
| Température de fusion | Influence l'écoulement de la résine et le comportement du matériau |
| Température du moule | A une incidence sur la reproduction de la surface et le refroidissement |
| Vitesse d'injection | Facteurs influençant la répartition des charges |
| Pression d'injection | Permet de combler entièrement la cavité |
| Pression de maintien | Contribue à compenser le rétrécissement |
| Temps de refroidissement | Les influences déterminent la stabilité |
| Durée du cycle | Cela a une incidence sur la productivité et la cohérence |
| Moment de l'éjection | Contribue à prévenir les déformations |
Une assiette de présentation pose un défi intéressant en matière de moulage, car elle est relativement large par rapport à son épaisseur.
C'est précisément cette géométrie qui rend la planéité particulièrement importante.
Une plaque qui semble conforme immédiatement après le moulage peut se déformer en refroidissant si la structure, le matériau, les conditions de fabrication ou la méthode d'empilage ne sont pas correctement maîtrisés.
Les fabricants ne devraient donc pas évaluer le moulage uniquement au niveau de la porte de la machine.
Les pièces doivent également être inspectées après refroidissement.
Un autre aspect de la fabrication que les acheteurs prennent rarement en compte est la pression exercée lors de l’empilage. Les composants fraîchement moulés doivent être manipulés avec soin. Un empilage négligent peut entraîner des rayures ou des déformations avant même que la finition dorée ne soit appliquée.
Pour les commandes destinées à l'exportation, la stabilité du traitement prime sur la recherche d'un cycle exceptionnellement rapide.
Gagner quelques secondes sur la machine de moulage ne sert à rien si cela entraîne par la suite une augmentation du taux de rebut lors de la finition. Dans la pratique, c’est généralement en maîtrisant l’ensemble du processus, plutôt qu’en optimisant la vitesse d’une seule étape de production, que l’on parvient à réduire au maximum le coût réel de fabrication.
Réalisation d'une finition dorée : peinture, métallisation sous vide et revêtements décoratifs
C'est ici que s'opère la transformation visuelle.
Un substrat moulé uni peut prendre des teintes d'or brillant, d'or champagne, d'or antique ou de type or rose, ainsi que des finitions métalliques brossées ou des effets mats plus doux, selon le système de revêtement utilisé.
Les assiettes en or ne sont pas toutes fabriquées selon la même technique.
Revêtement métallique par pulvérisation
La peinture métallisée est une technique décorative courante.
Le revêtement contient des pigments qui lui confèrent un aspect métallique. L'aspect final peut être modifié en fonction du choix des pigments, de la technique de pulvérisation, de la couche de base, de la texture et de la couche de finition.
Cette méthode peut s'avérer particulièrement efficace dans les cas suivants :
- Or mat
- Or antique
- Or texturé
- Finitions d'aspect brossé
- Teintes dorées personnalisées
La correspondance des couleurs doit être vérifiée à l'aide d'échantillons physiques.
Les écrans d'ordinateur ne sont pas fiables pour les couleurs métalliques, car l'éclairage, l'angle de vision, les réglages de l'appareil photo et l'étalonnage de l'écran modifient considérablement l'aspect de la couleur or.
Métallisation sous vide
Pour obtenir un effet réfléchissant plus intense, on peut envisager la métallisation sous vide.
De manière générale, une fine couche métallique est déposée sur une surface en plastique préalablement préparée, à l'intérieur d'un équipement spécialisé. Des revêtements supplémentaires peuvent ensuite modifier l'aspect et protéger la couche décorative.
Le résultat peut ressembler bien davantage à du métal poli qu'à une peinture pigmentée ordinaire.
Cependant, une réflectivité plus élevée rend également les imperfections plus visibles.
La préparation de la surface revêt alors une importance cruciale.
Comparaison des effets courants de l'or
| Type de finition | Aspect | Complexité relative du processus | Priorités typiques des acheteurs |
|---|---|---|---|
| Peinture métallisée en spray | Métallique décoratif | Moyen | Flexibilité en matière de coût et de couleur |
| Or mat | Doux, peu réfléchissant | Moyen | Design contemporain |
| Or éclatant | Brillance intense | Moyen à élevé | Événements et accueil |
| Or style miroir | Très réfléchissant | Élevé | Présentation haut de gamme |
| Or antique | Vieilli, dimensionnel | Moyen à élevé | Collections vintage |
| Or brossé | Texture directionnelle | Moyen à élevé | Un style moderne et haut de gamme |
La leçon essentielle à retenir pour les importateurs est simple : préciser le effet doré, et pas seulement le mot “ or ”.”
Préparation des surfaces et contrôle de l'adhérence des revêtements
Une belle finition commence avant même l'application de la couche d'or.
C'est l'un des aspects de la fabrication qui peut faire la différence entre un produit stable et une plaque qui semble de bonne qualité à la livraison mais qui présente par la suite des problèmes de revêtement.
Les surfaces en plastique peuvent présenter des traces de contamination dues à la manipulation, aux environnements de production, à la poussière, aux huiles ou à d'autres résidus de fabrication. En fonction de la résine et du système de revêtement utilisés, le fabricant peut être amené à procéder à un nettoyage, à un prétraitement, à l'application d'un apprêt ou à tout autre traitement favorisant l'adhérence avant d'appliquer la couche décorative.
Pourquoi la préparation est-elle importante ?
Imaginez que vous peigniez un mur poussiéreux.
La peinture en elle-même peut être d'excellente qualité, mais le résultat n'est pas satisfaisant car la surface sous-jacente n'a pas été correctement préparée.
La décoration en plastique repose sur le même principe.
Parmi les problèmes courants liés aux revêtements, on peut citer :
- Exfoliation
- Faible adhérence
- Objectifs fisheye
- Sténopés
- Brillance inégale
- Particules grossières
- Bords nus
- Échantillons de couleurs
- Inclusions de poussière
- Couverture insuffisante à l'intérieur des motifs
Un fournisseur doit donc contrôler bien plus que la composition de la peinture.
L'environnement de production, les rayonnages, le matériel de pulvérisation, les conditions de séchage, les méthodes de manutention et l'éclairage utilisé pour l'inspection ont également leur importance.
Durcissement et manipulation
Une fois appliqués, les revêtements ont besoin d'un temps suffisant et de conditions appropriées pour développer les propriétés escomptées.
La méthode exacte dépend de la composition chimique du revêtement.
Les opérateurs doivent également éviter de toucher les zones visibles avant que la finition ne soit sèche. Même un revêtement d'excellente qualité peut être endommagé par une mauvaise manipulation lors du transfert entre les différentes étapes de production.
Dans la pratique industrielle, nous recommandons d'évaluer la qualité de la finition à l'issue du cycle complet de finition plutôt qu'immédiatement après la pulvérisation.
C'est l'aspect obtenu après séchage ou durcissement qui compte.
Pour les commandes sur mesure, l'acheteur et l'usine doivent convenir d'une tolérance de couleur acceptée. Les couleurs métallisées varient naturellement en fonction de la lumière et de l'angle d'observation ; par conséquent, des attentes irréalistes quant à l'absence totale de variation peuvent donner lieu à des litiges inutiles.
Un échantillon de référence contrôlé, un éclairage normalisé et des critères d'acceptation convenus permettent de mettre en place un système de contrôle qualité bien plus efficace.
Au premier abord, cela peut sembler représenter un surcroît de travail. En réalité, cela permet souvent de gagner du temps une fois que la production en série est lancée.
Contrôle qualité des assiettes de présentation en plastique doré
Le contrôle qualité devrait être effectué tout au long du processus de production, plutôt que d'être réservé au carton final.
Un système de contrôle qualité rigoureux commence généralement par la vérification des matériaux et de la première pièce, se poursuit tout au long des étapes de moulage et de finition, et s'achève par le contrôle de l'emballage.
Contrôle des pièces moulées
Les inspecteurs peuvent évaluer :
- Diamètre
- Hauteur
- Poids, le cas échéant
- Forme de la jante
- Planéité
- Flash
- Tirs courts
- Marques d'affaissement
- Fissures
- État de la porte
- Marques superficielles
- Performances d'empilage
Les mesures doivent respecter des tolérances convenues plutôt que de se fonder sur des descriptions subjectives telles que “ à peu près pareil ”.”
Contrôle final
Les surfaces en or doivent faire l'objet d'une inspection visuelle sous un éclairage adapté.
Les inspecteurs recherchent généralement des rayures, des salissures, des irrégularités de revêtement, des parties du matériau de base apparentes, des taches, des variations de couleur, un brillant inégal et des dommages au niveau des bords décoratifs.
Un fournisseur avisé peut également effectuer des contrôles d'adhérence ou de durabilité adaptés au système de revêtement spécifié.
Toutefois, les acheteurs devraient éviter de demander des tests aléatoires sans méthode convenue au préalable.
Définir l'essai, l'équipement, les critères d'acceptation, la période de conditionnement et la méthode d'échantillonnage avant le lancement de la production.
Inspection des emballages
L'emballage fait partie intégrante de la qualité du produit.
Les surfaces métalliques peuvent se rayer lorsque les plaques frottent les unes contre les autres pendant le transport maritime. Une usine peut donc utiliser des feuilles de protection, des sacs, du papier de soie, de la mousse, des séparateurs, des cartons intérieurs ou d'autres solutions en fonction du produit.
Le choix de la configuration appropriée dépend de la sensibilité de la finition et du coût.
Avant l'expédition, une commande d'exportation peut être analysée à l'aide des éléments suivants :
- Vérification des quantités
- Contrôle aléatoire des cartons
- Contrôle visuel
- Vérification des dimensions
- Contrôle des codes-barres
- Vérification de l'emballage
- Vérification des marques d'expédition
- Analyse de la résistance du carton
- Essais de chute, le cas échéant
Pour les commandes importantes, un plan d'échantillonnage convenu est bien préférable à une consigne vague du type “ vérifiez soigneusement ”.”
Votre bon de commande doit préciser ce qui constitue un défaut critique, majeur et mineur, lorsque ces classifications s'appliquent.
Des normes claires protègent à la fois l'acheteur et l'usine.
Options de finition dorée et compromis de fabrication
Lorsqu'ils choisissent une finition, les acheteurs B2B doivent généralement trouver un équilibre entre l'aspect esthétique, le prix cible, les attentes en matière de durabilité, la complexité de fabrication et le positionnement sur le marché.
Il n'y a pas de finition qui s'impose dans toutes les catégories.
Un distributeur proposant des articles de mariage à prix abordables peut privilégier les couleurs métallisées économiques et une production en série stable. Une marque du secteur de l'hôtellerie-restauration qui développe une collection haut de gamme peut, quant à elle, accorder davantage d'importance à la profondeur de réflexion et à l'uniformité de la surface.
Une entreprise de location de matériel événementiel peut accorder une grande importance à la fréquence d'utilisation.
Ces clients achètent des profils de performance différents, même si tous les trois demandent des “ assiettes de présentation dorées ”.”
Tableau de sélection des finitions
| Objectif de l'acheteur | Orientation appropriée | Point clé à confirmer |
|---|---|---|
| Prix de gros compétitif | Revêtement métallique | Uniformité des couleurs |
| Aspect luxueux et raffiné | Finition mate/champagne | Norme de couleur approuvée |
| Fort reflet métallique | Effet métallisé | Contrôle des défauts de surface |
| Collection vintage | Effet vieilli | Cohérence des modèles |
| Gamme moderne haut de gamme | Effet brossé | Sens de la texture |
| Collection de marques de distributeur | Développement de couleurs personnalisées | Validation de l'échantillon |
Une stratégie d'achat utile consiste à demander deux échantillons : un échantillon de référence et un échantillon représentatif de la production.
La cible visuelle définit ce que vous souhaitez.
L'échantillon de production confirme que la méthode de fabrication proposée permet d'obtenir ce résultat de manière répétée.
Ne choisissez pas systématiquement la finition la plus réfléchissante.
Une surface miroitante peut produire un effet spectaculaire en photographie, mais les surfaces très réfléchissantes laissent également apparaître plus facilement la poussière, les rayures, les traces de doigts et les petites imperfections du support.
Dans certaines gammes de produits, une finition métallique légèrement texturée s'avère plus avantageuse sur le plan commercial.
Vous devriez également évaluer le produit ainsi que son emballage.
Placez six ou douze pièces dans le carton de vente prévu, simulez une manipulation normale, déballez-les et inspectez les zones de contact.
Cet exercice simple fournit aux acheteurs des informations bien plus utiles que l'examen d'une seule plaque soigneusement exposée sur une table dans un showroom.
Les décisions en matière de fabrication doivent, en fin de compte, tenir compte de l'environnement d'utilisation réel du client.
Contact alimentaire, usage décoratif et exigences de conformité pour les acheteurs
C'est un domaine dans lequel les descriptions de produits doivent être précises.
Une assiette de présentation est souvent placée sous une autre assiette, à des fins décoratives. Dans ce cas, on ne dépose généralement pas les aliments directement sur l'assiette de présentation.
Mais le fait de commercialiser un produit comme étant adapté au contact alimentaire direct soulève une autre question de conformité.
La FDA américaine précise que les substances destinées à entrer en contact avec les denrées alimentaires doivent disposer d'un cadre réglementaire adapté à leurs conditions d'utilisation prévues. Agence américaine des produits alimentaires et médicamenteux (FDA)
Cela signifie que les acheteurs ne doivent pas partir du principe qu’une assiette décorative est automatiquement autorisée à entrer en contact direct et sans restriction avec les aliments simplement parce qu’elle ressemble à de la vaisselle.
De même, une déclaration relative à la résine ne suffit pas à elle seule à attester la conformité de l'article décoré dans son ensemble.
Un produit fini peut comprendre :
- Polymère de base
- Colorants
- Additifs
- Introduction
- Couche décorative métallique
- Peinture
- Laque
- Revêtement protecteur
Il convient de prendre en compte l'ensemble des situations d'utilisation prévues.
Questions que les importateurs devraient se poser
Avant de passer commande, vérifiez bien les points suivants :
- Ce chargeur est-il uniquement décoratif ?
- Le produit est-il destiné à entrer en contact direct avec les aliments ?
- Quel pays destinataire recevra le produit ?
- Quels sont les documents à fournir ?
- Le revêtement décoratif doit-il faire l'objet d'une évaluation supplémentaire ?
- Quelles conditions de température sont prévues ?
- Une utilisation répétée est-elle prévue ?
- Le produit sera-t-il lavé ?
- Quels sont les étiquetages ou avertissements obligatoires ?
Cela ne signifie pas pour autant que chaque assiette décorative nécessite le même programme de tests en laboratoire.
Cela signifie que toute affirmation doit être étayée par des preuves.
Le même principe s'applique à d'autres marchés. Les acheteurs doivent identifier les réglementations applicables à leur pays de destination et à l'usage prévu, plutôt que de demander au fabricant un certificat générique qui pourrait ne pas correspondre au produit en question.
Pour les fabricants et les importateurs, une formulation précise est plus sûre et plus professionnelle que des allégations générales telles que “ 100%, adapté au contact alimentaire ”, sans préciser les conditions qui s’y rapportent.
Fabrication en sous-traitance (OEM) et sous marque de distributeur pour les importateurs
Le développement en OEM permet aux importateurs de mieux contrôler la manière dont une assiette de présentation s'intègre à leur marque.
La personnalisation peut commencer par quelque chose de simple, comme le choix d'une teinte dorée différente, ou aller jusqu'à un gaufrage personnalisé et un emballage à l'effigie de la marque.
Parmi les demandes courantes des équipementiers, on peut citer :
- Diamètre personnalisé
- Conception personnalisée de jantes
- Nouveau motif décoratif
- Teinte dorée personnalisée
- Réglage de la finition mate ou brillante
- Conception de logo
- Marques de distributeur
- Autocollants avec codes-barres
- Boîtes en couleur imprimées
- Marquages sur le carton principal
- Kits de vente au détail
- Emballages pour le commerce en ligne
Commencez par un appel d'offres technique
Une bonne demande de devis permet à l'usine d'établir un devis précis.
Au lieu d'écrire :
“ Veuillez me faire un devis pour une assiette de présentation dorée. ”
Envoyez des informations telles que :
Produit : Assiette de présentation décorative en plastique
Diamètre : 330 mm
Fin : Or vif et chaleureux
Référence : Exemple/photo ci-joint
Quantité : 10 000 / 30 000 / 50 000 pièces
Logo : Marque de distributeur
Conditionnement : 12 pièces par carton intérieur
Marché : États-Unis
Utilisation prévue : Sous-assiette décorative
Inspection : Inspection avant expédition obligatoire
Expédition prévue : Mois/année
Cela donne au fournisseur une base concrète pour la conception et la tarification.
Pourquoi l'approbation des échantillons est-elle importante ?
Ne considérez jamais un échantillon de couleur numérique comme une validation définitive d'une finition métallisée.
Demandez un échantillon physique.
Une fois approuvé, consigner :
- Version d'essai
- Référence des couleurs
- Type de finition
- Matériau
- Emballage
- Date d'approbation
Pour les programmes importants, signez ou apposez votre cachet sur le modèle approuvé.
Cela facilite les prochaines commandes, car les deux parties disposent d'un document de référence.
Les projets OEM s'avèrent particulièrement efficaces lorsque les acheteurs distinguent caractéristiques indispensables de préférences. Le diamètre, le matériau, l'emplacement du logo et les exigences de conformité peuvent être fixes. Un léger ajustement de la teinte ou de la structure du carton peut offrir davantage de souplesse.
Cela permet à votre fabricant de proposer des alternatives plus efficaces sur le plan de la production sans modifier l'identité commerciale du produit.
Coût, quantité minimale de commande, délai de livraison et facteurs d'achat
Le coût d'un chargeur ne dépend pas uniquement du poids du plastique.
Le coût des matériaux ne représente qu'une partie du devis, mais le moulage, la finition, la main-d'œuvre, le taux de rebut, l'emballage, l'outillage, le contrôle qualité, le volume de production et la personnalisation sont autant de facteurs qui influencent le prix final.
Quels sont les facteurs qui influencent généralement le coût unitaire ?
Spécifications techniques : Des exigences plus élevées ou plus strictes en matière de matériaux peuvent avoir une incidence sur les coûts.
Complexité de la finition : Les finitions décoratives multicouches nécessitent généralement davantage de traitements qu'une simple couleur de base.
Exigences relatives à la surface : Des spécifications esthétiques extrêmement strictes peuvent entraîner une augmentation des taux de contrôle et de rejet.
Volume des commandes : Les séries de production plus importantes et stables permettent généralement de répartir les coûts de mise en route sur un plus grand nombre de pièces.
Conditionnement : Les emballages de vente au détail, les inserts de protection, les étiquettes, les séparateurs et les cartons d'exportation entraînent des coûts supplémentaires en matériaux et en main-d'œuvre.
Outillage sur mesure : Une conception unique peut nécessiter la fabrication d'un nouveau moule.
Tests : Les tests de conformité ou de performance spécifiques à un marché augmentent le coût du projet.
Pourquoi la quantité minimale de commande varie-t-elle ?
La quantité minimale de commande (MOQ) découle souvent de considérations économiques plutôt que d'une politique arbitraire de l'usine.
Une chaîne de finition peut nécessiter des opérations de mise en place, la préparation des couleurs, le nettoyage du matériel, un espace de séchage, des dispositifs de fixation, la préparation des emballages et la planification de la production avant que la première pièce commercialisable ne soit terminée.
La production de 200 pièces peut donc coûter beaucoup plus cher à l'unité que celle de plusieurs milliers.
Ne comparez pas les devis uniquement sur la base du prix unitaire
Supposons que le fournisseur A propose un prix inférieur de $0,08 par plaque.
Ça a l'air sympa.
Supposons maintenant que le taux de rejet à la sortie d'usine soit plus élevé, que les cartons offrent une protection insuffisante, que la couleur varie d'un lot à l'autre et que des livraisons de remplacement s'avèrent nécessaires.
Ce $0.08 disparaît rapidement.
Pour l'approvisionnement B2B, nous vous recommandons de comparer coût du produit utilisable à la livraison au lieu de cela.
Demandez :
- L'outillage est-il inclus ?
- L'emballage est-il inclus ?
- Quelle finition est indiquée dans le devis ?
- Quel matériau est-on censé utiliser ?
- Quelle norme de qualité s'applique ?
- Les frais d'examen sont-ils inclus ?
- Comment sont traités les produits défectueux ?
- Quel est le délai de production après validation ?
Une fois ces variables harmonisées, la comparaison entre fournisseurs prend tout son sens.
Comment réaliser un audit chez un fabricant d'assiettes de présentation dorées
Il n'est pas forcément nécessaire de disposer d'une équipe d'audit très importante pour savoir si un fournisseur maîtrise le produit.
Posez les bonnes questions.
Commençons par les capacités de production.
Le fournisseur assure-t-il lui-même le moulage par injection, ou cette opération est-elle entièrement sous-traitée ? Où est réalisé le revêtement décoratif ? Qui est chargé du contrôle final ? Comment l'usine assure-t-elle la traçabilité des lots et des échantillons validés ?
L'externalisation n'est pas forcément une mauvaise chose.
La vraie question est de savoir si le fabricant contrôle efficacement le processus sous-traité.
Liste de contrôle utile pour l'audit des fournisseurs
Recherchez les signes suivants :
- Spécifications définies pour les matières entrantes
- Procédures d'entretien des moules
- Homologation de la première pièce
- Contrôle des processus
- Échantillons de finition contrôlés
- Identification des lots de production
- Procès-verbaux d'inspection finale
- Classification des défauts
- Instructions d'emballage
- Contrôle des maquettes validées
- Gestion des produits non conformes
- Gestion des échantillons pour les commandes récurrentes
Testez ensuite la communication.
Envoyez à l'usine un cahier des charges comportant plusieurs points techniques et examinez la réponse.
Un fournisseur compétent doit signaler les exigences qui ne sont pas claires plutôt que d'accepter aveuglément tout ce qu'on lui demande.
Par exemple, si vous exigez à la fois un prix extrêmement bas, une finition miroir, l'absence totale de rayures, une homologation pour le contact alimentaire, une quantité minimale de commande très faible, un emballage sur mesure et une mise en production immédiate, un fabricant responsable devrait vous expliquer les compromis à faire.
C'est un signe encourageant.
Demander des échantillons pertinents pour la production
Ne vous fiez pas uniquement aux échantillons présentés en magasin.
Demandez si l'échantillon est représentatif de :
- Résine
- Moisissure
- Terminer
- Couleur
- Méthode de conditionnement
prévu pour votre commande.
Pour un programme de marque de distributeur d'envergure, il peut être judicieux de mener une phase pilote avant de passer une commande très importante.
Il vous permet d'évaluer l'uniformité de la surface, l'empilage, le conditionnement, le chargement des cartons, l'étiquetage et la présentation au client dans des conditions plus proches de celles de la production en série.
Une relation d'approvisionnement fructueuse ne se construit pas en trouvant un fournisseur qui promet monts et merveilles.
Cela passe par la définition de spécifications mesurables que les deux parties sont en mesure de reproduire.
Foire aux questions sur la fabrication des assiettes de présentation en plastique doré
Quel type de plastique est généralement utilisé pour fabriquer des assiettes de présentation décoratives ?
Selon les usines et les modèles, les matériaux utilisés peuvent inclure le polystyrène, le polypropylène, l'ABS ou d'autres composés de moulage. Le choix optimal dépend de la rigidité, des exigences en matière de résistance aux chocs, de la compatibilité avec la finition, du coût, de la conception du produit, de l'utilisation prévue et des exigences du marché cible.
La couleur dorée est-elle moulée dans le plastique ?
C'est parfois le cas pour certains modèles, mais de nombreux produits d'aspect métallique subissent un traitement de surface décoratif distinct après le moulage. La peinture métallisée, les systèmes de revêtement et les techniques de métallisation permettent d'obtenir des effets métalliques plus prononcés que la couleur moulée classique.
La finition dorée peut-elle se rayer ?
Oui. Les revêtements décoratifs peuvent être endommagés par l'abrasion, un empilement brutal, le transport ou un nettoyage inadapté. Le degré de résistance dépend du système de revêtement, de la préparation, de la couche protectrice, de l'emballage et des conditions réelles d'utilisation.
Les assiettes de présentation métalliques peuvent-elles entrer en contact direct avec les aliments sans risque ?
Il ne faut pas en déduire cela. De nombreux plats de présentation sont conçus comme des assiettes décoratives. Si un contact direct avec les aliments est requis, le produit fini dans son ensemble et ses conditions d’utilisation prévues doivent être évalués au regard des exigences applicables sur le marché de destination concerné.
Un importateur peut-il personnaliser la couleur dorée ?
En général, oui. Les usines sont souvent en mesure de produire des nuances dorées chaudes, champagne, or pâle, antique, mates ou métalliques plus vives. Il est vivement recommandé de valider un échantillon physique, car les couleurs métalliques peuvent paraître différentes selon l'éclairage et sur les écrans.
Quelles sont les causes des différences de couleur entre les lots de production ?
Parmi les causes possibles, on peut citer la formulation du revêtement, les conditions de pulvérisation, l'épaisseur du revêtement, les différences entre les substrats, les conditions de durcissement, les réglages des équipements, l'éclairage et les variations du processus. La conservation d'un échantillon de référence contrôlé permet aux fabricants d'évaluer les futurs lots par rapport à une norme convenue.
Pourquoi certaines assiettes de présentation se déforment-elles ?
Le gauchissement peut être dû à la géométrie de la pièce, au retrait du matériau, à un refroidissement irrégulier, à des conditions de moulage inadaptées, à une éjection prématurée ou à la manipulation après le moulage. La conception du moule et la stabilité du processus de fabrication sont donc essentielles pour les plaques en plastique de grande taille et relativement fines.
Dois-je investir dans un moule sur mesure ?
Le recours à un moule sur mesure peut s’avérer judicieux lorsque votre marque a besoin d’une taille, d’un profil de rebord, d’une texture ou d’un design uniques, et qu’elle prévoit un volume de ventes suffisant pour justifier l’investissement dans l’outillage. Les moules existants constituent généralement une meilleure option pour réaliser des tests de marché plus rapides et présentant moins de risques.
Conclusion : transformer le design d'une assiette décorative en un produit de série fiable
La fabrication d'assiettes de présentation en plastique dorées ne se résume pas à mouler un morceau de plastique rond et à y appliquer de la peinture dorée.
Un programme de production fiable fait le lien entre la conception du produit, le choix de la résine, la conception des moules, le moulage par injection, la préparation des surfaces, les finitions décoratives, le contrôle qualité et l'emballage de protection.
Pour les acheteurs B2B, la plus grande opportunité consiste à aller au-delà d'un approvisionnement fondé uniquement sur les apparences.
Avant de passer commande, définissez les caractéristiques techniques de votre produit.
Confirmer :
- Dimensions et structure
- Matière plastique
- Utilisation prévue
- Finition dorée
- Échantillon approuvé
- Norme d'acceptabilité cosmétique
- Méthode de conditionnement
- Exigences en matière d'identité visuelle
- Marché cible
- Exigences en matière d'essais
- Quantité
- Objectif d'expédition
Demandez ensuite au fabricant de vous proposer un devis selon ces mêmes conditions.
Cela vous offre une base bien plus solide pour comparer les fournisseurs.
Cela facilite également la production en OEM. Lorsqu'une usine connaît précisément les besoins de votre réseau de distribution, les ingénieurs peuvent recommander la solution adaptée en matière de moulage, de finition et d'emballage, sans avoir à se contenter de suppositions.
Pour les distributeurs, les fournisseurs du secteur de l'hôtellerie-restauration, les grossistes spécialisés dans les produits événementiels, les détaillants et les marques de distributeur, c'est là, en fin de compte, l'essence même d'une bonne pratique de fabrication : répétabilité.
Un seul échantillon, aussi impressionnant soit-il, ne suffit pas.
Le véritable test consiste à vérifier si la 5 000e ou la 50 000e plaque reste suffisamment proche du produit homologué après la fabrication, le conditionnement, le transport et une manipulation normale.
REMARQUE : pour les projets OEM ou sous marque de distributeur, veillez à valider le matériau, la finition dorée, la fabrication, l'emballage et les spécifications d'utilisation prévue avant de lancer la production en série. Conservez un échantillon de référence signé chez l'acheteur et un autre chez le fabricant afin que les futurs lots de production puissent être évalués selon les mêmes critères.